冷擠壓套筒施工質量通病全梳理:基于JG/T163、JGJ107規范的防控方案
冷擠壓套筒憑借其施工便捷、連接強度高、無明火作業等突出優勢,已大量應用于風電樁基、預制鋼筋籠、核電狹小構筑物等關鍵工程的鋼筋連接施工。相比直螺紋套筒工藝,冷擠壓套筒無需加工鋼筋絲頭,對鋼筋端部無需預先加工螺紋,操作簡便。然而,在項目現場,接頭檢測不合格、擠壓成型不達標等問題屢見不鮮,多數通病源于材料選型不當與施工操作不規范。結合JG/T163《鋼筋機械連接用套筒》 與JGJ107《鋼筋機械連接技術規程》 兩項核心規范,本文梳理典型施工問題并提供防控方案。
一、材料選型不當——首要誘因,源頭把控
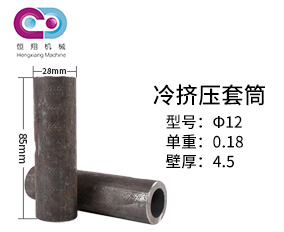
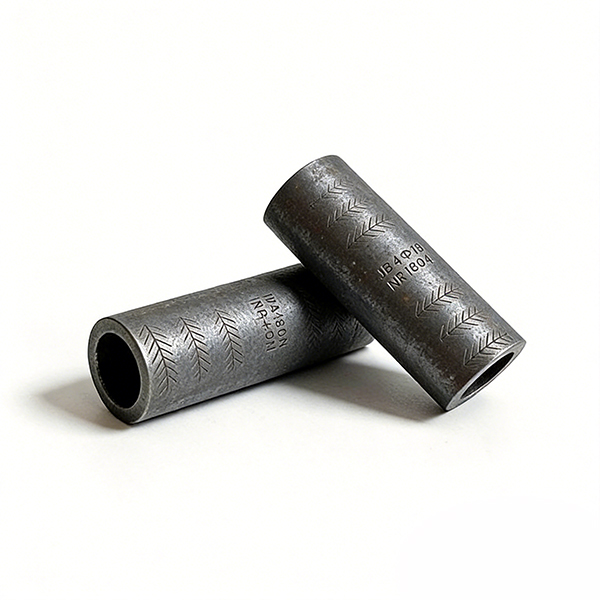
冷擠壓套筒必須選用塑性優良的20#鋼。JG/T163標準對擠壓套筒原材料性能有明確要求。20#鋼具有良好的塑性,擠壓作業時能夠產生足夠的塑性變形以緊密咬合鋼筋橫肋。如果選用高強度脆性鋼材制作擠壓套筒,擠壓作業時套筒極易開裂,接頭直接失效。
防控措施:
采購階段明確要求鋼筋套筒廠家提供材質證明,核對材質牌號與力學性能指標
材料進場后按JG/T163要求進行外觀尺寸和抗拉強度檢驗
杜絕材質混用問題,不同批次、不同套筒廠家產品分開驗收存放
二、通病一:鋼筋插入深度不足或超深——接頭“假連接”
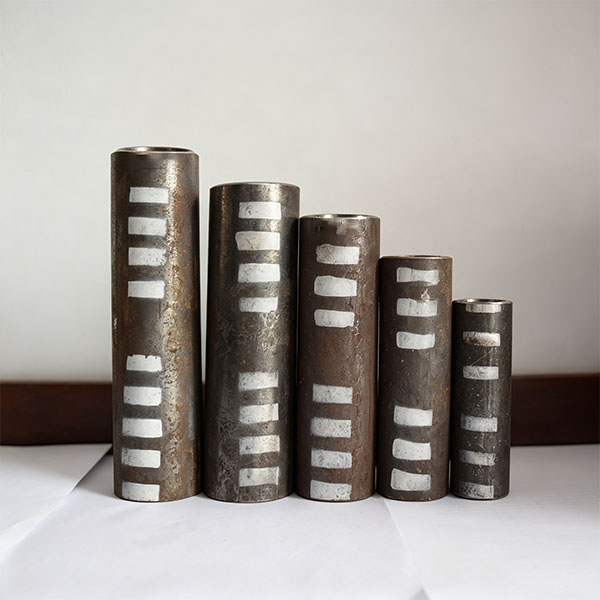
規范冷擠壓套筒外壁印刷定位標線,鋼筋端部抵達標線位置為標準插入深度。工人施工忽視標線、隨意插入,會造成單側咬合長度不足,受力后鋼筋滑移。擠壓過程中套筒會發生縱向伸長,初始定位標志偏移后更難判斷是否到位。
防控措施:
鋼筋端部同時標記“定位標志”和“檢查標志” ,二者相距10~15mm
定位標志距鋼筋端部的距離為鋼套筒長度的一半
擠壓完成后,若檢查標志被壓入套筒內部,說明深度合格;若仍外露,則表示“壓空”,必須返工處理
技術交底強調定位標記作用,質檢員現場逐批抽查,不合格接頭返工處理
鋼筋端頭應采用砂輪切割機下料,確保端面與鋼筋軸線垂直,避免馬蹄形端頭影響插入深度與同心度
三、通病二:擠壓道次不足、擠壓壓力不夠——咬合不充分
不同規格套筒對應固定擠壓道次,隨意減少擠壓點位,套筒變形量不足,無法緊密咬合鋼筋橫肋。例如,Φ25鋼筋套筒擠壓時,系統壓力宜控制在40MPa,每端壓痕不少于3道(共6道);Φ32鋼筋套筒每端應壓6道壓痕;Φ40鋼筋套筒每端應壓5道(共10道)。實際施工應以冷擠壓套筒型式檢驗報告標注的道數和壓力為準。
防控措施:
正式施工前完成工藝檢驗,確定標準擠壓參數
操作人員嚴格按照工藝參數施工,不得隨意更改設備油壓設置
擠壓應從套筒中央逐道向端部進行,不應由端部向中部擠壓或隔標記來回擠壓
壓痕應沿套筒表面均勻分布,相鄰壓痕中心距不應小于3mm
壓痕處套筒最小外徑應控制在原外徑的0.8~0.9倍范圍內
四、通病三:擠壓設備保養不到位,油壓不穩定——成型質量參差不齊
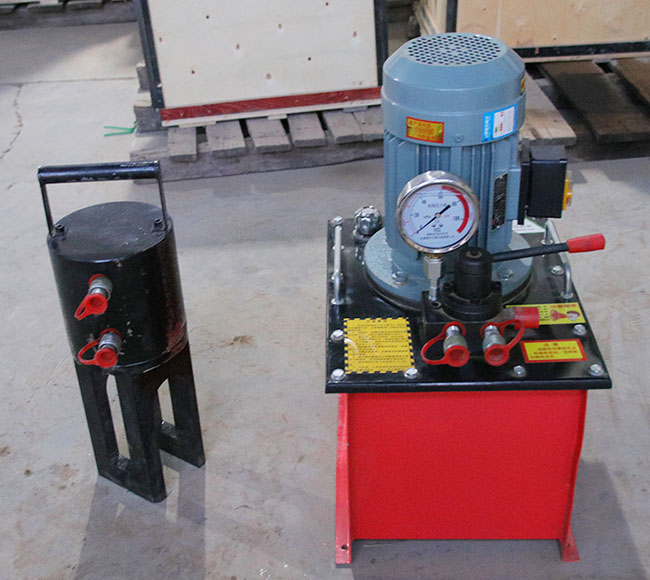
長期使用不檢修的擠壓鉗、液壓油泵,造成接頭成型質量參差不齊。設備使用超過半年或累計擠壓5000個接頭后,未對擠壓力進行重新標定,隱患持續累積。
防控措施:
定期檢修設備,壓力表按時校驗,設備故障及時維修更換
擠壓機已經過標定,擠壓接頭數超過5000個或設備使用超過半年要重新標定
檢測游標卡尺的測量精度應達到±0.1mm
每次開工前檢查壓模,發現裂紋或邊緣變鈍必須立即更換,不得“將就使用”
五、通病四:套筒外觀缺陷未提前排查——隱患潛伏
套筒表面裂紋、砂眼在擠壓荷載下會快速擴展,引發套筒斷裂。JG/T163對套筒產品外觀和公差有明確要求。部分產品標記模糊或缺失,現場作業將失去質量控制基準。
防控措施:
材料進場開展外觀全檢,存在缺陷產品隔離退回,禁止投入施工
同步抽樣測量尺寸,保證外徑、壁厚滿足JG/T163公差要求
若冷擠壓套筒無標記或標記模糊,一律按不合格品處理
套筒儲運時應防銹蝕和污染,驗收時分批驗收,存放時按不同規格分別堆放
六、資料報審與全過程管控
核電、風電項目對資料報審要求嚴格。很多項目等到隱蔽驗收階段才發現缺少檢測資料,造成停工整改。
防控措施:
提前準備第三方力學檢測報告,適配核電、風電項目報審工作
采購初期同步索要全套資料:產品合格證、產品質量證明書
衡水安達冷擠壓套筒可出具正規第三方力學檢測報告
七、工況適配提醒
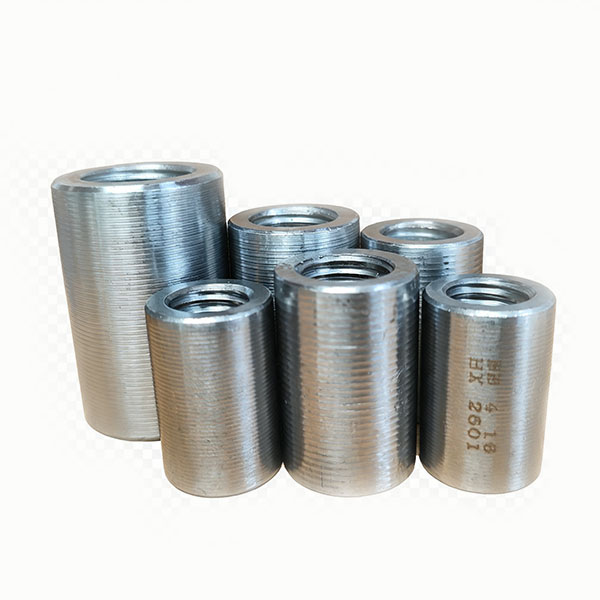
冷擠壓套筒適合鋼筋無法旋轉、防火管控嚴格、狹小作業區域;開闊場地、大批量標準構件施工,可以搭配直螺紋套筒。衡水安達同時供應直螺紋套筒、冷擠壓套筒,滿足項目多場景施工需求。
國內風電大基地項目持續開工,鋼筋籠工程量巨大,冷擠壓連接工藝應用范圍持續擴大。施工單位建立材料進場驗收、工藝試驗、現場巡檢三級管控體系,從套筒采購到接頭成型全流程管控質量。依托合規源頭廠家產品,配合標準化施工工藝,減少質量通病,保障風電、核電基建項目鋼筋連接工程穩定通過各項驗收。
#冷擠壓套筒 #直螺紋套筒 #鋼筋機械連接 #JG/T163 #核電鋼筋套筒 #鋼筋插入深度定位 #鋼筋套筒施工質量通病 #冷擠壓工藝參數