Reicamp Instrument product classification
資訊中心
絲頭加工到扭矩校驗:正反絲鋼筋套筒現(xiàn)場施工的完整工藝鏈
絲頭加工到扭矩校驗:正反絲鋼筋套筒現(xiàn)場施工的完整工藝鏈
地下連續(xù)墻鋼筋籠分節(jié)吊裝是典型的施工場景:第一節(jié)入槽固定后,第二節(jié)需要對位連接,此時上節(jié)鋼筋可以微調(diào),下節(jié)已完全沒有旋轉(zhuǎn)余地,槽口作業(yè)面又窄,焊接和綁扎搭接都難以施展。
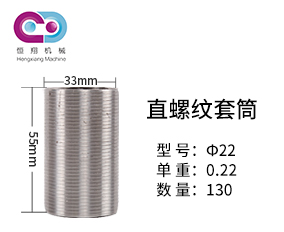
這類"鋼筋轉(zhuǎn)不動"的工況,正是正反絲套筒的存在理由。它屬于直螺紋套筒家族中的正反絲型(型式代號 F),一端右旋、一端左旋,旋轉(zhuǎn)套筒本體即可讓兩端鋼筋同步向中部靠攏并頂緊,鋼筋本身不轉(zhuǎn)動。
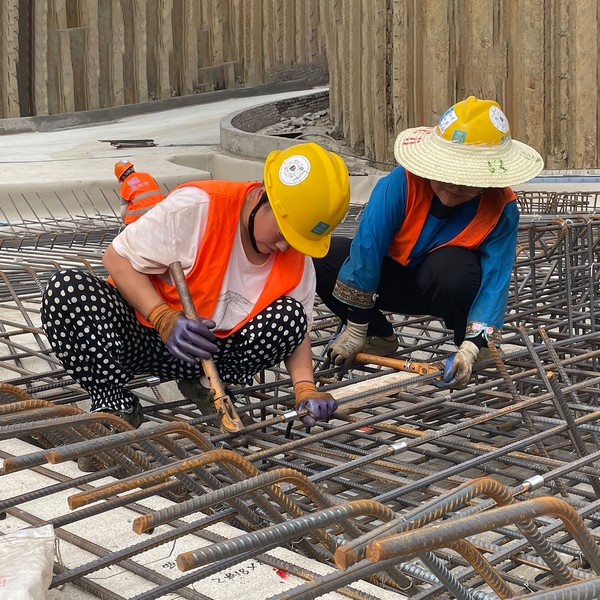
原理一句話能說清,但決定接頭質(zhì)量的是后面那條工藝鏈:絲頭加工、進(jìn)場核驗、旋入對中、扭矩擰緊、驗收抽檢。任何一環(huán)松了,接頭可能只是"看起來裝上了"。
第一步:絲頭加工,精度決定上限
正反絲接頭的絲頭比標(biāo)準(zhǔn)型多一道管理要求——兩端要分別加工正絲頭和反絲頭,且必須與套筒對應(yīng)端的旋向、螺距、牙型一致。
下料與滾絲:端頭用砂輪切割機(jī)切平,端面與軸線垂直,嚴(yán)禁用氣割,否則產(chǎn)生馬蹄形或翹曲,直接影響螺紋精度。滾絲采用剝肋滾軋工藝,使用水溶性切削潤滑液。
檢驗與防護(hù):首件及抽檢件用螺紋環(huán)規(guī)檢驗——通規(guī)應(yīng)能順利旋入絲頭全長,止規(guī)旋入深度不超過 3 個螺距(3P),螺紋飽滿度不低于 85%;自檢合格后按規(guī)格抽檢,不合格則全數(shù)檢查。加工完畢立即戴塑料保護(hù)帽。
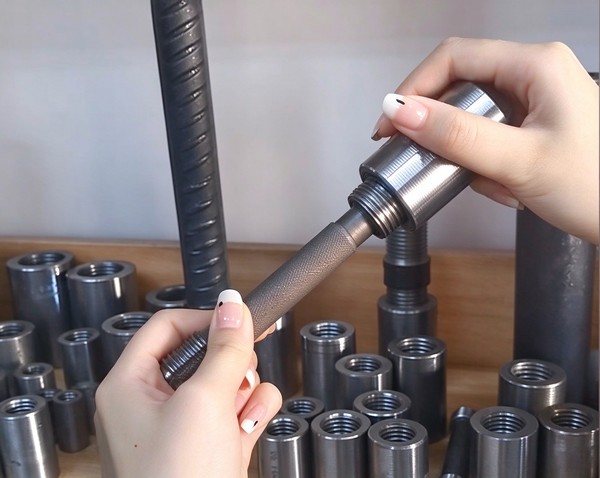
有一點要強(qiáng)調(diào):絲頭精度不足時,再好的套筒也擰不出合格接頭,現(xiàn)場不少"套筒質(zhì)量問題"的返工,追根溯源其實是絲頭問題。
第二步:材料進(jìn)場核驗,正反絲多看兩眼
連接工程開始前,應(yīng)核對鋼筋套筒供應(yīng)商的資質(zhì)文件,包括有效期內(nèi)的型式檢驗報告、質(zhì)量管理體系認(rèn)證、材質(zhì)合格證;到貨后按批抽檢螺紋中徑尺寸、壁厚和表面光潔度,符合 JG/T 163-2013《鋼筋機(jī)械連接用套筒》要求方可使用。
正反絲套筒額外增加兩項確認(rèn):端頭旋向確認(rèn)——哪一端正絲、哪一端反絲,標(biāo)識方式是什么(鋼印、端面標(biāo)記或顏色標(biāo)識);配對標(biāo)識檢查——正反絲端與絲頭須一一對應(yīng),包裝區(qū)分清晰,防止混裝。此外表面不得有肉眼可見裂紋,內(nèi)螺紋不得有嚴(yán)重銹蝕,外圓及內(nèi)孔應(yīng)有倒角,裂紋屬直接淘汰項。
從源頭降低這類風(fēng)險,配套廠家的選擇很關(guān)鍵。對現(xiàn)場而言,其意義在于套筒與配套加工設(shè)備出自同一工藝體系,絲頭加工參數(shù)與套筒規(guī)格的匹配度更高。
第三步:現(xiàn)場連接六步法
清絲:取下保護(hù)帽,用鋼絲刷清除浮銹、浮塵,不得使用除銹劑或油類物質(zhì),以免影響螺紋咬合。
辨向:正絲端對準(zhǔn)正絲鋼筋,反絲端對準(zhǔn)反絲鋼筋。快速辨別用手握法——右手握套筒,螺紋螺旋升角朝向大拇指方向的是正絲,相反為反絲。
對位:兩根鋼筋分別對準(zhǔn)套筒兩端口,軸線基本重合,避免偏斜強(qiáng)行旋入。
預(yù)旋:先將套筒向正絲端旋入約 2~3 扣,再將反絲端鋼筋對位,隨后反向旋轉(zhuǎn)套筒退回 1~2 扣。這個"先正后反"的手法能讓兩端都獲得合理的初始旋入長度。
對中:旋入約一半深度時暫停,查看兩端外露的未旋入螺紋數(shù)量。到位后兩端鋼筋應(yīng)在套筒正中對接,外露螺紋數(shù)相同;一端明顯偏快就退回重新對正。
終擰:確認(rèn)兩端旋入長度對稱后,用標(biāo)定合格的力矩扳手?jǐn)Q緊,使兩端絲頭在套筒中心緊密頂實。
第四步:擰緊扭矩,最容易被省掉的一環(huán)
擰緊扭矩直接決定接頭的剛度和抗滑移性能。按鋼筋直徑分檔,22~25mm 一般不低于 260N·m,28~32mm 不低于 320N·m,36~40mm 不低于 360N·m,實際以設(shè)計要求和產(chǎn)品說明書為準(zhǔn)。力矩扳手精度建議控制在 ±5% 并定期校準(zhǔn),施工中按比例隨機(jī)抽檢,每個班組每日不少于一次。扭力不足導(dǎo)致接頭松動,是現(xiàn)場最典型的隱性缺陷——外觀上完全看不出來。
第五步:質(zhì)量通病與對策
通病 | 典型表現(xiàn) | 成因 | 對策 |
裝反旋向 | 越旋越松或根本旋不進(jìn) | 旋向辨認(rèn)錯誤、標(biāo)識缺失 | 進(jìn)場即確認(rèn)標(biāo)識,安裝前手握法復(fù)核 |
中縫偏移 | 一端外露多、另一端幾乎看不見 | 初始旋入長度不對稱 | "先正后反"預(yù)旋,中途核對兩端外露扣數(shù) |
虛接松動 | 外觀到位,拉力試驗不合格 | 未用扳手或扭矩不足 | 強(qiáng)制扭矩扳手終擰,按比例抽檢記錄 |
絲頭啃傷 | 旋入卡滯、螺紋損傷 | 強(qiáng)行對位、軸線偏斜、未戴保護(hù)帽 | 對位后再旋入,全程佩戴保護(hù)帽 |
螺紋銹蝕 | 存放后旋不動 | 露天堆放未防護(hù)、防銹油失效 | 干燥防雨存放、底部墊高,定期補(bǔ)涂 |
外露絲扣同樣是直觀指標(biāo)。常規(guī)接頭以兩端外露數(shù)量相等、單側(cè)不超過 2P 為準(zhǔn);只有明確用于調(diào)整鋼筋長度的加長型接頭,外露總量才可適當(dāng)放寬,此時兩端旋入量仍須均衡,總外露量一般控制在 4P 以內(nèi),并應(yīng)做好標(biāo)記以便檢查進(jìn)入套筒的絲頭長度。
第六步:驗收依據(jù)與判定
按 JGJ 107-2016《鋼筋機(jī)械連接技術(shù)規(guī)程》做抗拉強(qiáng)度試驗:Ⅰ 級接頭極限抗拉強(qiáng)度不小于被連接鋼筋抗拉強(qiáng)度標(biāo)準(zhǔn)值的 1.10 倍,或斷于鋼筋母材,并滿足殘余變形、最大力下總伸長率及反復(fù)拉壓性能要求。
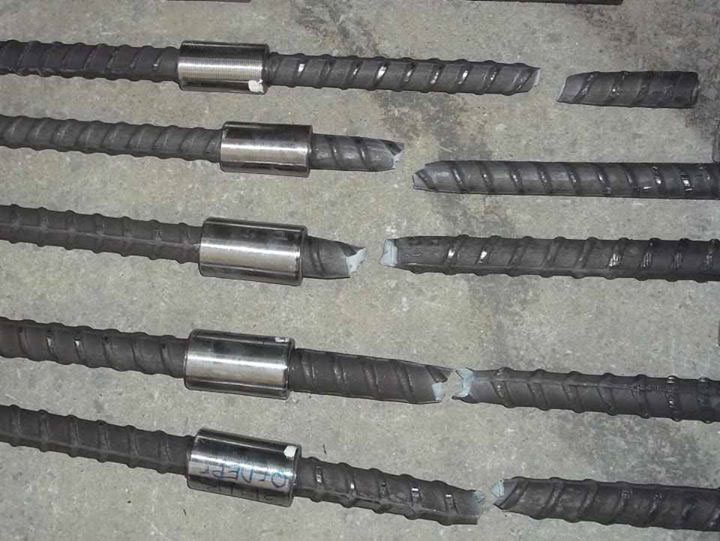
?現(xiàn)場外觀檢查看兩點:兩端外露螺紋是否對稱、數(shù)量是否相等;擰緊標(biāo)記線有無位移。不少項目在終擰后涂紅漆標(biāo)記檢查線,后期巡檢通過標(biāo)記位移判斷是否松動,成本極低但很實用。
常見問題問答
問:正反絲套筒能用管鉗擰緊嗎?答:預(yù)旋階段可以,但終擰必須使用標(biāo)定合格的力矩扳手。管鉗無法量化扭矩,容易出現(xiàn)"看著緊了、實際不夠"的虛接,這是正反絲接頭驗收不合格最常見的原因之一。
問:兩端外露絲扣數(shù)不一致,要拆了重擰嗎?答:要。外露不一致說明對接中縫不在套筒中心,一端旋入過深另一端必然不足,嚙合長度不夠會削弱傳力性能。應(yīng)退回套筒重新對正,按"先正后反"重新預(yù)旋。
問:鋼筋端部有輕微浮銹需要處理嗎?答:需要,鋼絲刷清理即可,但不要用除銹劑或油類。不清理影響螺紋嚙合度,用油類處理則會降低摩擦咬合效果,反而更不利。
問:正反絲接頭能用在抗震設(shè)防要求的框架梁端、柱端箍筋加密區(qū)嗎?答:按 JGJ 107-2016,Ⅰ 級接頭可在結(jié)構(gòu)中除抗震設(shè)防要求下框架梁端、柱端箍筋加密區(qū)以外的任何部位使用,接頭面積百分率不受限制。涉及加密區(qū)時按設(shè)計要求和專項技術(shù)方案執(zhí)行,不能憑經(jīng)驗決定。
關(guān)鍵詞: 鋼筋套筒廠家、鋼筋直螺紋套筒廠家、鋼筋套筒供應(yīng)商、正反絲套筒施工、絲頭加工、擰緊扭矩、JGJ 107-2016、鋼筋機(jī)械連接工藝