9 道工序、3 道門:國標鋼筋套筒從鋼坯到工地要過多少關
關鍵詞: 國標鋼筋套筒、鋼筋套筒國標標準、鋼筋套筒供應商、剝肋滾軋直螺紋套筒、鋼筋機械連接用套筒、接頭型式檢驗、擰緊扭矩
9 道工序、3 道門:國標鋼筋套筒從鋼坯到工地要過多少關
一只鋼筋套筒從鋼材到裝上結構,中間要經過的檢驗節點比多數人想象的多。把這些節點串起來看,"國標鋼筋套筒"這個概念就不再是一紙證書,而是一條可追溯的責任鏈。
第一道門:出廠門——材質與零件的自我證明
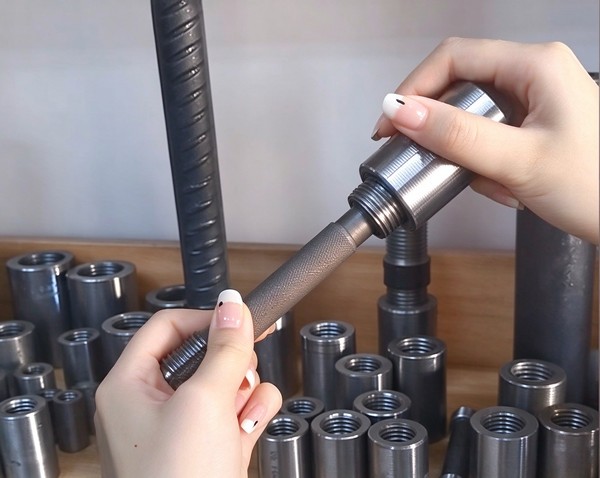
出廠前,套筒要完成從原材料到成品的自我驗證。
第一道工序:原材料入廠。螺紋套筒原材料宜采用牌號為 45 號的圓鋼、結構用無縫鋼管,外觀及力學性能應符合 GB/T 699、GB/T 8162 和 GB/T 17395 的規定。這一步留下的是原材料質量證明書,可追溯到鋼廠爐批號。
第二道工序:冷加工與退火控制。采用 45 號鋼冷拔或冷軋精密無縫鋼管時,應進行退火處理,抗拉強度不應大于 800 MPa,斷后伸長率不宜小于 14%。采用各類冷加工工藝成型的套筒宜進行退火處理,且套筒設計時不應利用經冷加工提高的強度減少套筒橫截面面積——這一條約束的是"用冷作硬化替代壁厚"的做法。
第三道工序:機加工與螺紋成型。圓柱形直螺紋套筒的長度允許偏差為 ±1.0 mm,外徑允許偏差按規格分檔控制,螺紋公差應符合 GB/T 197 中 6H 的規定;外圓及內孔應倒角。
第四道工序:外觀與標記。套筒表面應無肉眼可見裂紋或其他缺陷,允許有銹斑或浮銹但不應有銹皮;表面應有符合規定的標記。按 JG/T 163-2013 的標記規則,套筒標記由名稱代號、型式代號、主參數(鋼筋強度級別)代號、主參數(鋼筋公稱直徑)代號四部分組成——例如標記中同時含有強度級別代號與直徑代號,采購時只認直徑就很容易選錯。
第五道工序:出廠檢驗與承載能力驗證。直螺紋套筒需用配套通止規檢驗,通規應能順暢旋入套筒全長,止規旋入長度不應超過 3 個螺距。實測受拉承載力不應小于被連接鋼筋受拉承載力標準值的 1.1 倍。
第二道門:檢測門——型式檢驗證明等級
出廠檢驗證明"這一批零件合格",但決定接頭能用在什么部位的,是另一份文件。
第六道工序:型式檢驗。按 JGJ 107-2016,對每種類型、級別、規格、材料、工藝的鋼筋機械連接接頭,型式檢驗試件不應少于 12 個,其中鋼筋母材拉伸強度試件不少于 3 個,單向拉伸試件不少于 3 個,高應力反復拉壓試件不少于 3 個,大變形反復拉壓試件不少于 3 個;全部試件的鋼筋應在同一根鋼筋上截取,且不得采用經過預拉的試件。
第七道工序:等級判定與報告出具。試驗結果按兩條合格標準評定:強度方面,每個接頭試件的強度實測值均應符合相應等級的強度要求;變形方面,3 個試件殘余變形和最大力下總伸長率實測值的平均值應符合規定。對直接承受重復荷載的構件,還需按疲勞性能要求補充檢驗——取直徑不小于 32 mm 的鋼筋做 6 根接頭試件分 2 組,經 200 萬次加載后全部試件均未破壞,該批疲勞試件型式檢驗評為合格。
型式檢驗報告超過 4 年,或套筒材料、規格、接頭加工工藝改動時,需重新進行型式檢驗。
第三道門:現場門——工藝檢驗、安裝與抽檢
前兩道門是廠家與檢測機構的事,第三道門在工地現場。
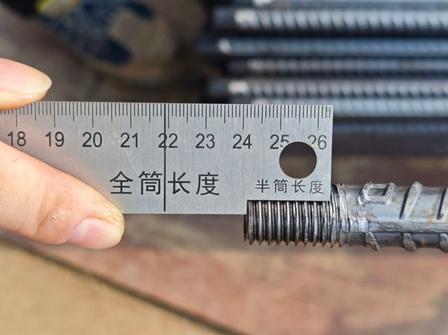
第八道工序:現場工藝檢驗與絲頭加工。工藝檢驗應針對不同鋼筋生產廠的鋼筋進行,每種規格接頭試件不應少于 3 根,檢驗單向拉伸極限抗拉強度和殘余變形;不合格時應調整工藝參數,合格后方可按最終確認的工藝參數批量加工。絲頭加工環節:鋼筋端部應采用帶鋸、砂輪鋸或帶圓弧形刀片的專用鋼筋切斷機切平;絲頭長度極限偏差為 0~2.0p(p 為螺距);絲頭宜滿足 6f 級精度,用專用直螺紋量規檢驗,通規應能順利旋入并達到要求的擰入長度,止規旋入不得超過 3p;各規格自檢數量不應少于 10%,合格率不應小于 95%。
最后一道關是力學抽檢:同鋼筋生產廠、同強度等級、同規格、同類型和同型式接頭以 500 個為一個驗收批,每批在工程結構中隨機截取 3 個接頭試件做極限抗拉強度試驗。1 個不合格時再取 6 個復檢;復檢仍有 1 個不合格,該批不合格。
把責任鏈寫下來,比記住條款更有用
把 9 道工序按責任主體歸類,鏈條就很清楚了:
環節 | 責任主體 | 核心交付物 |
工序 1~5 | 套筒生產方 | 材質證明、退火記錄、尺寸與螺紋檢驗、標記、承載力驗證 |
工序 6~7 | 檢測機構 | 型式檢驗報告(含等級結論,有效期 4 年) |
工序 8~9 | 施工與監理 | 工藝檢驗報告、絲頭自檢記錄、扭矩校核記錄、抽檢試驗報告 |
進場驗收時要的文件,本質上是這條鏈上每一環的交付物。少一環,鏈條就斷在那里。這也是選擇鋼筋套筒供應商時最實用的判斷法:不看宣傳看交付物,能一次給齊全部環節材料的,鏈條才是完整的。
常見問題
問:型式檢驗試件為什么要求在同一根鋼筋上截取?為排除鋼筋本身性能差異對試驗結果的干擾,讓 12 個試件處在同一母材條件下,試驗結果才能反映接頭本身的性能。
問:擰緊扭矩校核不合格怎么處理?按驗收批抽取 10% 的接頭校核,不合格數超過被校核接頭數的 5% 時,應重新擰緊全部接頭,直到合格為止。
問:國標鋼筋套筒的承載力和鋼筋是什么關系?套筒實測受拉承載力不應小于被連接鋼筋受拉承載力標準值的 1.1 倍,這是 JG/T 163-2013 對套筒產品的統一要求。