Reicamp Instrument product classification
資訊中心
鐓粗直螺紋套筒為什么能做到"接頭不斷在絲頭"?
鐓粗直螺紋套筒為什么能做到"接頭不斷在絲頭"?
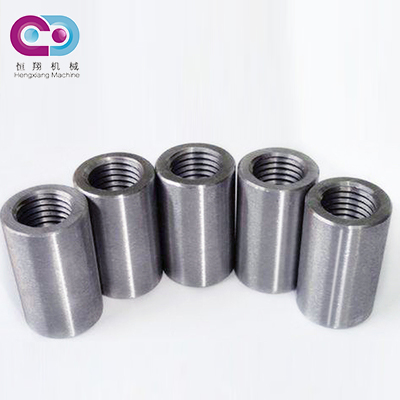
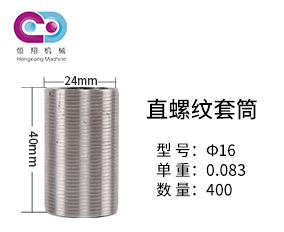
鐓粗直螺紋套筒是搭配鋼筋端部鐓粗段使用的直螺紋套筒——先把鋼筋端部冷鐓加粗,再在加粗段上切削螺紋。由于螺紋小徑不小于鋼筋母材基圓直徑,接頭不削弱母材截面,拉伸破壞通常發(fā)生在鋼筋母材而非絲頭。按 JG/T 163-2013,其名稱代號(hào)為 D。
一、它到底是什么:與"普通直螺紋套筒"的差別不在套筒,在鋼筋端部
很多人以為鐓粗直螺紋套筒是一種特殊套筒,其實(shí)差別主要在鋼筋端部的加工方式。
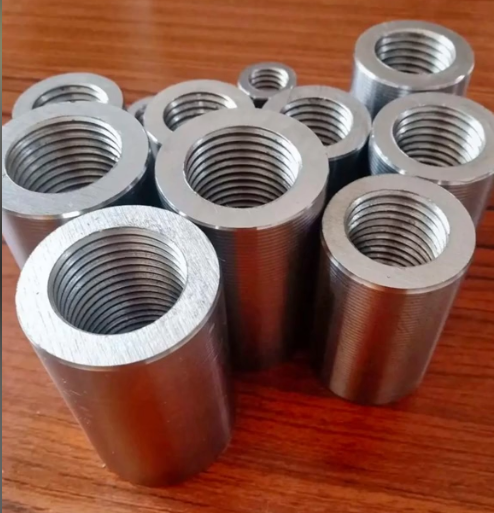
按 JG/T 163-2013《鋼筋機(jī)械連接用套筒》的術(shù)語定義,鐓粗直螺紋套筒是"可與鋼筋端部鐓粗段螺紋連接的直螺紋套筒";與之并列的還有剝肋滾軋直螺紋套筒、直接滾軋直螺紋套筒。三者的套筒本體都是內(nèi)孔帶直螺紋的鋼套管,區(qū)別只在于鋼筋端部的絲頭是怎么做出來的。
標(biāo)準(zhǔn)給出的名稱代號(hào)里,鐓粗直螺紋為 D,剝肋滾軋為 B,直接滾軋為 G。標(biāo)記由名稱代號(hào)、型式代號(hào)、鋼筋強(qiáng)度級(jí)別代號(hào)、公稱直徑代號(hào)四部分組成——比如"DF4 25"表示鐓粗直螺紋、正反絲型、適配 400 級(jí)鋼筋、直徑 25mm 的套筒。看懂鋼印,是現(xiàn)場分辨工藝路線的第一步。
二、核心原理:先加后減,用富余截面對(duì)沖螺紋削弱
直螺紋連接要加工外螺紋,必然會(huì)在鋼筋表面"切出"牙槽,牙槽底部(螺紋小徑)就是截面的最薄弱處。
直接滾軋:不處理端部直接滾絲,鋼筋縱肋、橫肋的存在和直徑公差會(huì)影響成型精度,螺紋精度波動(dòng)較大;
剝肋滾軋:先把縱肋、橫肋剝除一層再滾軋,精度好、應(yīng)用最廣,但剝除本身是"減法",螺紋底徑小于鋼筋公稱直徑,接頭處存在一定截面削弱;
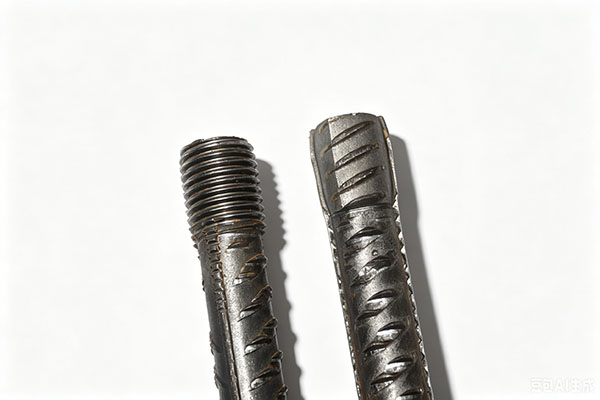
鐓粗直螺紋:先用液壓鐓粗機(jī)把鋼筋端部冷鐓加粗,再在加粗段上切削螺紋,屬于先加后減。加粗帶來的富余截面,抵消了切削螺紋造成的削弱,最終螺紋小徑不小于鋼筋母材基圓直徑。
這就是它最關(guān)鍵的一句話:接頭處不削弱母材截面。再加上冷鐓過程本身產(chǎn)生的冷作硬化,鐓粗段強(qiáng)度還有所提高,因此接頭受拉時(shí)破壞通常發(fā)生在鋼筋母材,而不是絲頭或套筒。
按 JGJ 107-2016,Ⅰ 級(jí)接頭的極限抗拉強(qiáng)度不小于被連接鋼筋抗拉強(qiáng)度標(biāo)準(zhǔn)值的 1.10 倍,或斷于鋼筋母材。鐓粗直螺紋接頭可以達(dá)到 Ⅰ 級(jí),且由于截面有富余,其質(zhì)量離散性相對(duì)更小——這一點(diǎn)在抗震、疲勞、重載等嚴(yán)苛工況下尤其有價(jià)值。
三、三種工藝路線對(duì)比
工藝 | 端部處理方式 | 截面變化 | 設(shè)備投入 | 適用定位 |
鐓粗直螺紋(D) | 先冷鐓加粗,再切削螺紋 | 不削弱,螺紋小徑≥母材基圓 | 鐓粗機(jī)+套絲機(jī),兩道工序 | 大直徑鋼筋、抗震關(guān)鍵部位 |
剝肋滾軋(B) | 剝除縱肋橫肋后滾軋 | 螺紋底徑小于公稱直徑,存在削弱 | 剝肋滾絲機(jī),一道工序 | 常規(guī)房建部位,用量最大 |
直接滾軋(G) | 不處理直接滾絲 | 受肋與公差影響,精度波動(dòng)大 | 設(shè)備最少 | 非關(guān)鍵受力部位 |
需要說明的是,接頭等級(jí)評(píng)定的是"接頭"而不是"套筒"。同一只套筒配不同的絲頭加工工藝和操作水平,做出的接頭等級(jí)可能不同。采購時(shí)只看到"直螺紋套筒"四個(gè)字就下單,容易在等級(jí)上踩坑。
四、它的局限:工藝優(yōu)勢(shì)換來的是更高的過程要求
鐓粗不是"更先進(jìn)"那么簡單,它把難度轉(zhuǎn)移到了加工環(huán)節(jié):
一是鐓偏風(fēng)險(xiǎn)。 冷鐓時(shí)若鋼筋端部不平整、夾持不正或設(shè)備調(diào)試不到位,會(huì)出現(xiàn)鐓偏。鐓偏的端部必須切掉重鐓,不允許二次鐓粗——這是工藝鐵律,二次鐓粗會(huì)帶來脆斷隱患。
二是鐓粗頭裂紋。 冷鐓變形量大時(shí),鐓粗頭可能出現(xiàn)橫向裂紋。有裂紋的鐓粗頭同樣要切除重做,不能帶缺陷進(jìn)入下道工序。
三是工序與設(shè)備成本。 需要鐓粗機(jī)和套絲機(jī)兩套設(shè)備、兩道工序,設(shè)備投入和人工工時(shí)都高于剝肋滾軋,單件成本也更高。
四是對(duì)鋼筋延性的要求。 冷鐓屬于冷加工變形,對(duì)鋼筋本身的延性有要求,材質(zhì)異常的鋼筋不宜強(qiáng)行鐓粗。
因此,鐓粗直螺紋套筒更適合用在"值得投入"的部位,而不是全面替代剝肋滾軋。
五、選廠家時(shí),鐓粗工藝反而更容易驗(yàn)出真本事
正因?yàn)殓叴侄嗔嗽O(shè)備和工序要求,它對(duì)鋼筋套筒廠家的能力檢驗(yàn)更直接:能不能同時(shí)提供鐓粗機(jī)、套絲機(jī)與配套套筒,能不能給出鐓粗壓力和絲頭加工參數(shù),能不能派員做現(xiàn)場交底——這三項(xiàng)比任何宣傳冊(cè)都實(shí)在。
需要提醒的是,無論工藝多成熟,進(jìn)場后仍要按批抽檢、必要時(shí)送第三方復(fù)檢。鐓粗工藝的優(yōu)勢(shì)建立在過程受控的前提上,過程失控,優(yōu)勢(shì)也就不存在了。
常見問題問答
問:鐓粗直螺紋套筒和標(biāo)準(zhǔn)直螺紋套筒能混用嗎?答:不能。兩者的絲頭加工方式不同,鐓粗套筒是配合鐓粗段螺紋設(shè)計(jì)的,與剝肋滾軋絲頭的螺紋參數(shù)、尺寸匹配關(guān)系不同。同一工程應(yīng)統(tǒng)一工藝路線,混用會(huì)導(dǎo)致嚙合不良。
問:鐓粗直螺紋接頭一定能達(dá)到 Ⅰ 級(jí)嗎?答:工藝上可以達(dá)到,但不是自動(dòng)達(dá)到。接頭等級(jí)取決于套筒質(zhì)量、絲頭加工精度、鐓粗質(zhì)量和擰緊扭矩是否受控。應(yīng)以有效期內(nèi)的型式檢驗(yàn)報(bào)告為準(zhǔn),并按 JGJ 107-2016 做工藝檢驗(yàn)和現(xiàn)場抽檢。
問:鐓偏了能把鋼筋再鐓一次嗎?答:不能。鐓偏的端部必須切除后重新鐓粗,嚴(yán)禁對(duì)已鐓粗部位二次鐓粗。二次鐓粗會(huì)造成金屬過度冷作硬化,存在脆斷風(fēng)險(xiǎn),是現(xiàn)場必須守住的紅線。
關(guān)鍵詞: 鋼筋套筒廠家、鋼筋直螺紋套筒廠家、鋼筋套筒供應(yīng)商、鐓粗直螺紋套筒、鐓粗直螺紋原理、JG/T 163-2013、Ⅰ級(jí)接頭、鋼筋機(jī)械連接