Reicamp Instrument product classification
資訊中心
正反絲套筒買(mǎi)回來(lái)裝不上?問(wèn)題多半出在這三個(gè)動(dòng)作
正反絲套筒買(mǎi)回來(lái)裝不上?問(wèn)題多半出在這三個(gè)動(dòng)作
正反絲套筒的投訴里,說(shuō)"套筒質(zhì)量不行"的不多,說(shuō)"擰不上""越擰越松""外露太多"的占了多數(shù)。
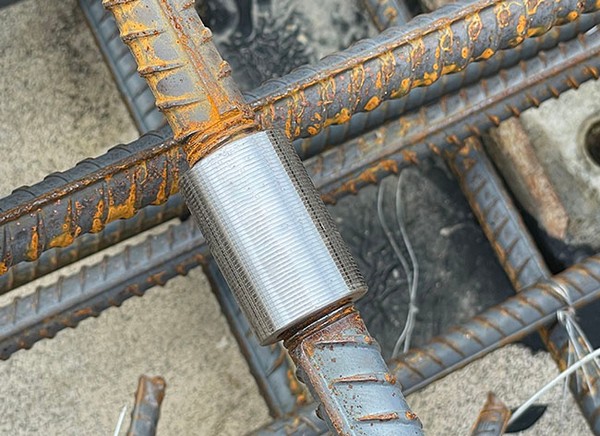
這三種現(xiàn)象的成因基本都能追到三個(gè)動(dòng)作上:絲頭配錯(cuò)、方向裝反、扭矩和頂緊沒(méi)控住。套筒本身出問(wèn)題的比例反而小。按現(xiàn)場(chǎng)遇見(jiàn)它們的順序排,每節(jié)給一個(gè)當(dāng)場(chǎng)能驗(yàn)的判據(jù)。
動(dòng)作一:絲頭配錯(cuò)
正反絲套筒兩端旋向相反,對(duì)應(yīng)的兩根鋼筋絲頭也必須一正一反。
這不是工地上臨時(shí)定的,而是在下料、絲頭加工階段就鎖死了。哪根做正絲、哪根做反絲,一旦搞混,現(xiàn)場(chǎng)沒(méi)有補(bǔ)救辦法——鋼筋已經(jīng)切好、絲頭已經(jīng)滾好,只能返工重來(lái)。
為什么會(huì)配錯(cuò)。 常見(jiàn)三種:同一批鋼筋在兩個(gè)加工棚加工,兩邊都按正絲做了;絲頭做完沒(méi)標(biāo)識(shí),堆場(chǎng)混料;后補(bǔ)的鋼筋按默認(rèn)正絲加工,運(yùn)到現(xiàn)場(chǎng)才發(fā)現(xiàn)對(duì)不上。
當(dāng)場(chǎng)判據(jù)。 拿起一根絲頭,右手握住,螺紋升角朝大拇指方向是正絲,反之為反絲。這招單件確認(rèn)夠用,批量收貨不能靠手。
更靠譜的是把標(biāo)識(shí)做在源頭:絲頭加工完立刻按正、反分區(qū)碼放,用顏色綁帶或標(biāo)簽區(qū)分,保護(hù)帽也分色。絲頭一旦被踩、被雨淋、沾上砂漿,第二天通規(guī)就塞不進(jìn)去,導(dǎo)致耽誤工期進(jìn)度。
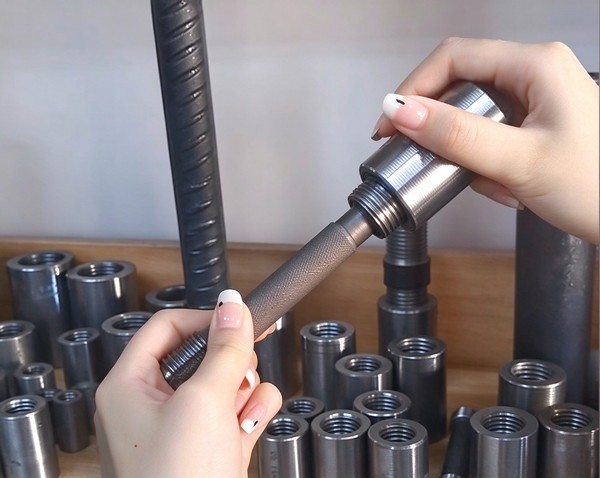
JGJ 107-2016 第 6.2.1 條對(duì)絲頭的要求是統(tǒng)一的:鋼筋端部應(yīng)采用帶鋸、砂輪鋸或帶圓弧形刀片的專(zhuān)用切斷機(jī)切平,絲頭長(zhǎng)度極限偏差 0~2.0p,螺紋精度宜滿足 6f 級(jí);用專(zhuān)用直螺紋量規(guī)檢驗(yàn),通規(guī)應(yīng)順利旋入并達(dá)到要求的擰入長(zhǎng)度,止規(guī)旋入不得超過(guò) 3p;各規(guī)格自檢數(shù)量不少于 10%,合格率不小于 95%。
正絲和反絲都要過(guò)這套檢驗(yàn),標(biāo)準(zhǔn)沒(méi)有區(qū)別對(duì)待,區(qū)別只在量規(guī)——正絲的量規(guī)驗(yàn)不了反絲。
動(dòng)作二:方向裝反
套筒進(jìn)到樓上,工人手里拿著一個(gè)圓柱體,兩端沒(méi)有旋向標(biāo)識(shí),只能靠試。
試錯(cuò)的表現(xiàn)很好認(rèn):越旋越松,或者根本旋不進(jìn)去。這時(shí)候鋼筋往往已就位,套筒擠在鋼筋叢里,退也退不出來(lái)。
源頭上的要求。 正規(guī)鋼筋套筒會(huì)在表面或端面標(biāo)出旋向,或用顏色區(qū)分兩端。JG/T 163-2013 第 4.3 條規(guī)定的標(biāo)記由四部分組成:名稱代號(hào)、型式代號(hào)、強(qiáng)度級(jí)別代號(hào)、公稱直徑代號(hào)。型式代號(hào)是 F 的就是正反絲型,鋼印應(yīng)為 BF4-25、DF5-32 這樣的組合(D是鐓粗)。
收貨時(shí)的動(dòng)作。 先看鋼印:確認(rèn)是“F”正反絲套筒。再看有沒(méi)有旋向標(biāo)識(shí):兩端都是光面、看不出哪頭正哪頭反,先咨詢鋼筋套筒廠家該如何分辨,如果無(wú)任何標(biāo)識(shí)建議退掉,防止后續(xù)因正反分不清楚出現(xiàn)問(wèn)題。
有經(jīng)驗(yàn)的做法是先單件確認(rèn):拿一個(gè)已知旋向的螺栓或?qū)S脵z具試旋,確認(rèn)兩端旋向與訂單一致,再批量進(jìn)場(chǎng)。花不了幾分鐘,省下的是后面整層的返工。
動(dòng)作三:扭矩和頂緊沒(méi)控住
這是最容易出質(zhì)量問(wèn)題、也最不容易當(dāng)天暴露的一環(huán)。兩端必須都到位。
JGJ 107-2016 第 6.3.1 條寫(xiě)得很清楚:安裝接頭時(shí)可用管鉗扳手?jǐn)Q緊,鋼筋絲頭應(yīng)在套筒中央位置相互頂緊;安裝后的單側(cè)外露螺紋不宜超過(guò) 2p。
"頂緊"這兩字為什么關(guān)鍵。 正反絲接頭受拉時(shí)荷載靠螺紋副傳遞,鋼筋端部在中央頂緊后形成剛性支撐。兩端都頂緊,力路才完整;一端懸著,力就集中在另一端,接頭剛度下降,疲勞性能也跟著變差。
兩個(gè)高頻錯(cuò)誤。
一個(gè)是只擰一端。套筒先旋到正絲鋼筋上,另一根鋼筋的絲頭用手旋進(jìn)幾扣,覺(jué)得"到位了"就算完。這種情況單側(cè)外露往往超過(guò) 2p,甚至能看到明顯空隙。
另一個(gè)是看到兩端外露不對(duì)稱就繼續(xù)加力。正反絲兩端外露本來(lái)就不一定對(duì)等,旋入起點(diǎn)、鋼筋端面平整度都可能有差異。判斷依據(jù)是單側(cè)是否都 ≤2p、兩端是否在中央頂緊,不是拿眼睛比兩端齊不齊。加力過(guò)頭會(huì)把已經(jīng)到位的那端擰過(guò),反而破壞頂緊關(guān)系。
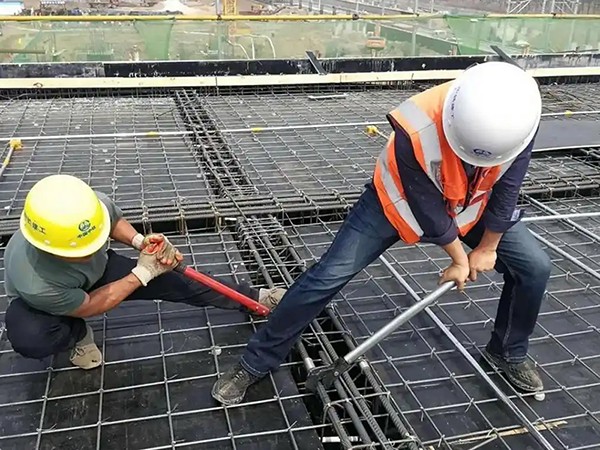
?扭矩怎么取。 JGJ 107-2016 表 6.3.1 規(guī)定的最小擰緊扭矩值:
鋼筋直徑 ≤16mm:100N·m
18~20mm:200N·m
22~25mm:260N·m
28~32mm:320N·m
36~40mm:360N·m
50mm:460N·m
校核用扭力扳手的準(zhǔn)確度級(jí)別可選用 10 級(jí)。安裝用和校核用的扳手建議分開(kāi)——一把扳手從頭擰到尾,刻度早就偏了。
抽檢規(guī)則要提前知道。 螺紋接頭安裝完成后,按驗(yàn)收批抽取 10% 做擰緊扭矩校核;不合格數(shù)超過(guò)被校核接頭數(shù)的 5% 時(shí),應(yīng)重新擰緊全部接頭,直到合格為止。不是補(bǔ)擰幾個(gè),是整批重來(lái)。
一張現(xiàn)場(chǎng)自查清單
按施工順序排,每項(xiàng)都給了判據(jù)。
下料階段。 正絲與反絲鋼筋分區(qū)碼放、標(biāo)識(shí)清楚;保護(hù)帽分色;每根絲頭用對(duì)應(yīng)旋向的量規(guī)驗(yàn)過(guò),止規(guī)旋入不超過(guò) 3p。
收貨階段。 鋼印讀到型式位 F;兩端有旋向標(biāo)識(shí);外徑和長(zhǎng)度抽量;螺紋塞規(guī)通規(guī)順利旋入、止規(guī)不超過(guò) 3p;合格證、材質(zhì)單、有效期內(nèi)的型式檢驗(yàn)報(bào)告齊全。
安裝階段。 套筒先旋入正絲端 2 到 3 扣;對(duì)準(zhǔn)反絲端絲頭;轉(zhuǎn)動(dòng)套筒使兩端同步收緊;兩端在中央頂緊;單側(cè)外露不超過(guò) 2p;用扭力扳手校核到規(guī)定扭矩值。
驗(yàn)收階段。 按 500 個(gè)一批抽 3 個(gè)試件拉伸;按批抽 10% 做扭矩校核;記錄歸檔,與型式檢驗(yàn)報(bào)告一并留存。
正反絲套筒真正的難點(diǎn)從來(lái)不在螺紋本身。它把一半功夫留在鋼筋下料階段,另一半留在"兩端都頂緊"這一下。這兩處做實(shí)了,剩下的都是流程。
常見(jiàn)問(wèn)題
問(wèn):現(xiàn)場(chǎng)擰不動(dòng),是質(zhì)量問(wèn)題嗎?答:先排查三處——絲頭是否一正一反配對(duì)了;套筒方向是否裝反了;兩端螺紋是否沾了砂漿或被碰傷。三項(xiàng)排除后再查套筒內(nèi)螺紋精度(塞通規(guī)應(yīng)順利旋入,塞止規(guī)不超過(guò) 3p)。
問(wèn):外露絲扣一定要兩端一樣多嗎?答:不必。JGJ 107-2016 的判據(jù)是單側(cè)外露不超過(guò) 2p、兩端絲頭在套筒中央頂緊。兩端扣數(shù)不一致是正常現(xiàn)象,不要為了對(duì)齊而過(guò)度加力。
問(wèn):鋼印上該看到什么?答:按 JG/T 163-2013 第 4.3 條,標(biāo)記由四部分組成:名稱代號(hào)、型式代號(hào)、強(qiáng)度級(jí)別代號(hào)、公稱直徑代號(hào)。正反絲的型式位是 F,例如 BF4-25 即剝肋滾軋、正反絲型、適配 HRB400、Φ25。
問(wèn):擰緊扭矩按什么取?答:按 JGJ 107-2016 表 6.3.1,依鋼筋直徑取值。Φ22 至 Φ25 為 260N·m,Φ28 至 Φ32 為 320N·m,Φ18 至 Φ20 為 200N·m。校核用扭力扳手準(zhǔn)確度級(jí)別可選用 10 級(jí)。
問(wèn):抽檢不合格怎么處理?答:扭矩校核不合格數(shù)超過(guò)被校核接頭數(shù)的 5%,全部接頭重新擰緊。拉伸試驗(yàn) 3 個(gè)試件中 1 個(gè)不合格,取 6 個(gè)復(fù)檢;復(fù)檢仍有 1 個(gè)不合格,該驗(yàn)收批判不合格。
關(guān)鍵詞:正反絲套筒、直螺紋套筒、正反絲套筒擰不上、鋼筋絲頭正反絲配對(duì)、套筒旋向標(biāo)識(shí)、套筒擰緊扭矩 260N·m、外露螺紋 2p、正反絲套筒驗(yàn)收、套筒型式檢驗(yàn)報(bào)告