正反絲鋼筋套筒是什么?原理、結構、適用場景與常見誤區全解
關鍵詞: 正反絲鋼筋套筒、國標鋼筋套筒、鋼筋套筒國標標準、變徑鋼筋套筒、鋼筋套筒一級接頭、軸向冷擠壓套筒
正反絲鋼筋套筒是什么?原理、結構、適用場景與常見誤區全解
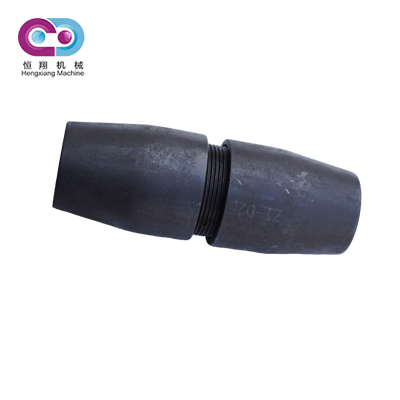
正反絲鋼筋套筒是兩端內螺紋旋向相反(一端右旋"正絲"、一端左旋"反絲")的鋼筋機械連接套筒,連接時只需旋轉套筒本體,兩端鋼筋即可同步向套筒中部靠攏并頂緊,鋼筋本身不需要轉動。它屬于直螺紋套筒家族中的正反絲型(標記代號 F),當被連接的兩根鋼筋都無法旋轉時,正反絲套筒是目前工地上最直接的解決方案之一。
為什么現場總會出現"鋼筋轉不動"
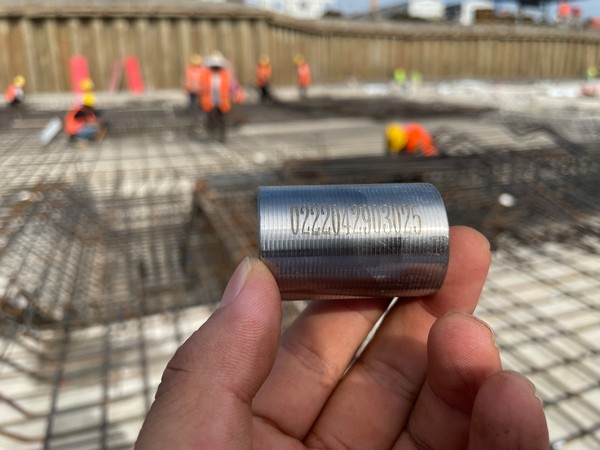
在鋼筋混凝土結構里,鋼筋連接是一個繞不開的環節。常見的連接方式有綁扎搭接、焊接和機械連接三類。機械連接因為質量穩定、不受鋼筋可焊性限制、施工不受氣候影響,近二十年在房建與市政工程中占據了主流位置之一。
但機械連接里最常用的標準型直螺紋套筒,有一個隱藏前提:兩根鋼筋中至少有一根能夠自由旋轉。因為標準型套筒兩端螺紋旋向相同,安裝時必須轉動鋼筋,讓鋼筋絲頭旋進套筒。
現場偏偏經常不滿足這個前提。典型情形包括:
鋼筋已經預埋入混凝土,另一端已經與結構固定;
鋼筋端部帶彎鉤,彎鉤方向已經滿足錨固要求,不能翻轉;
鋼筋籠整體成型后需要對接,轉動任何一根都會破壞已綁扎的骨架;
梁柱節點、剪力墻暗柱等部位配筋密集,沒有讓鋼筋旋轉的操作空間;
施工縫、后澆帶處,一側鋼筋已澆筑固定。
這些場景下,標準型套筒無法使用。正反絲套筒就是為解決這個矛盾而設計的方案之一。
正反絲套筒的結構與工作原理
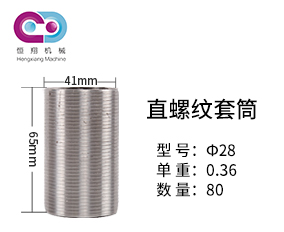
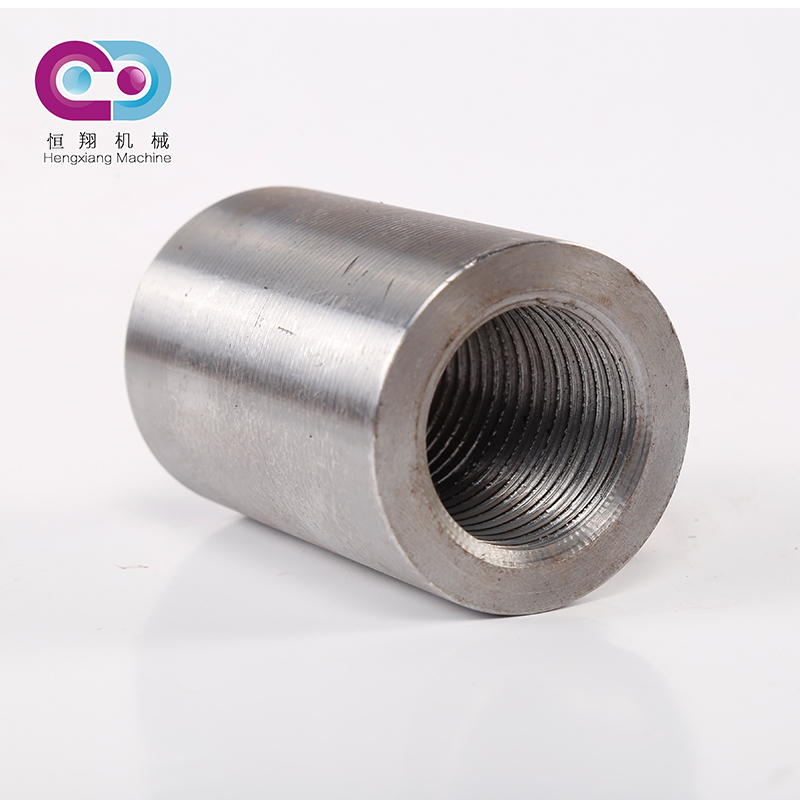
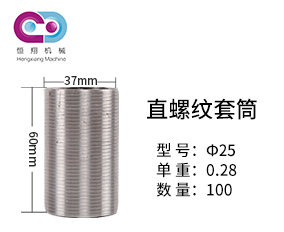
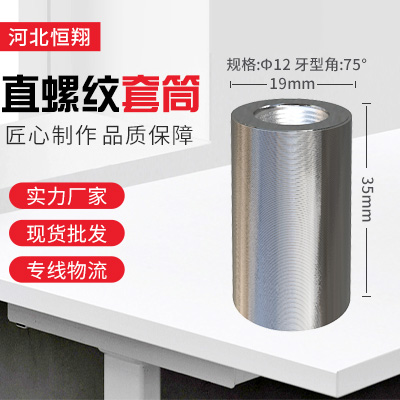
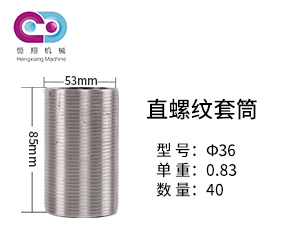
正反絲套筒的外形與普通直螺紋套筒接近,多數為圓柱形,區別在于內螺紋的加工方式。
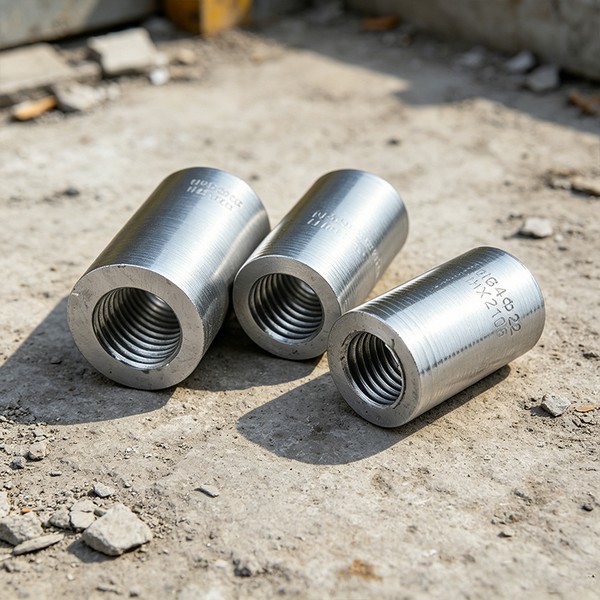
結構上,套筒內孔被加工成左右兩段旋向相反的螺紋:一端為右旋螺紋(正絲),另一端為左旋螺紋(反絲)。按 JG/T 163-2013 的分類,這種結構型式代號為 F,即正反絲型。套筒內螺紋精度一般為 6H 級,與之配合的鋼筋絲頭螺紋精度為 6g 或 7g 級,螺紋牙型角通常為 60°或者75°,螺距隨鋼筋直徑變化。
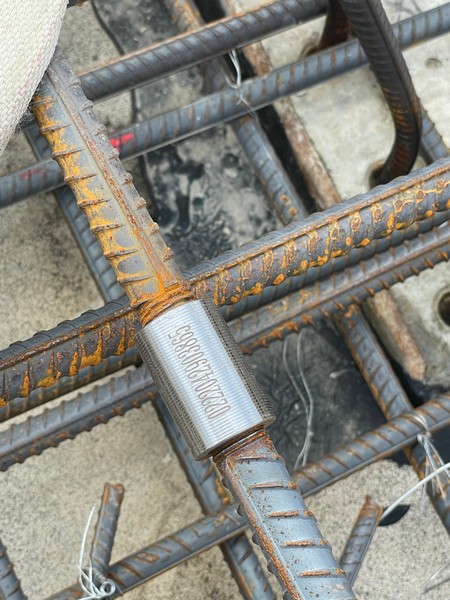
原理上,連接時把正絲端對準已加工成正絲螺紋的鋼筋,反絲端對準已加工成反絲螺紋的鋼筋,然后轉動套筒。由于兩端旋向相反,轉動套筒時兩根鋼筋端頭會同時向套筒中部移動,最終在套筒中央對頂受力。整個過程鋼筋不轉動,只有套筒轉動。
這里有一個容易被忽視的力學要點:正反絲接頭承受拉力時,荷載通過螺紋副傳遞,鋼筋端部在套筒中央頂緊后形成剛性支撐。因此正反絲接頭對兩端螺紋的嚙合長度和頂緊程度要求很明確——兩端必須都旋到位,不能一端旋得深、另一端只旋進幾扣。
正反絲套筒和這幾種套筒不是一回事
工地上經常把這幾種套筒弄混,實際用途差別很大。理清楚差別,選型時才能少走彎路。
類型 | 結構特征 | 典型用途 | 與正反絲的關鍵區別 |
標準型直螺紋套筒(B) | 兩端同向螺紋 | 常規同徑鋼筋對接 | 需轉動鋼筋,無法用于鋼筋不可轉動的部位 |
正反絲型套筒(F) | 兩端旋向相反 | 鋼筋籠、施工縫、后澆帶、梁柱節點 | 旋轉套筒即可,鋼筋不動 |
軸向冷擠壓套筒 | 光孔,無螺紋 | 禁火區域、狹小空間、水下 | 不需車絲,靠擠壓咬合,不是螺紋連接 |
接頭等級怎么定:一級接頭意味著什么
正反絲套筒本身的質量,最終要通過接頭性能等級來體現。按 JGJ 107《鋼筋機械連接技術規程》,機械連接接頭按極限抗拉強度、殘余變形、最大力下總伸長率以及高應力和大變形條件下反復拉壓性能,分為 Ⅰ 級、Ⅱ 級、Ⅲ 級三個等級。
Ⅰ 級接頭:極限抗拉強度不小于被連接鋼筋抗拉強度標準值的 1.10 倍,或斷于鋼筋母材;殘余變形小,具備高延性和反復拉壓性能。
Ⅱ 級接頭:極限抗拉強度不小于被連接鋼筋抗拉強度標準值。
Ⅲ 級接頭:極限抗拉強度不小于被連接鋼筋屈服強度標準值的 1.25 倍。
工程上常說的"鋼筋套筒一級接頭",指的是按 Ⅰ 級標準生產、檢驗并驗收的接頭。Ⅰ 級接頭可以在結構中除抗震設防要求下框架梁端、柱端箍筋加密區以外的任何部位使用,接頭百分率不受限制;當同一連接區段內鋼筋接頭面積百分率達到 100% 時,應選用 Ⅰ 級接頭。這也是為什么鋼筋籠整體對接、后澆帶這類集中接頭部位,通常會要求 Ⅰ 級接頭配正反絲型套筒。
哪些情況該用正反絲套筒,哪些不必
明確適用:
兩根鋼筋均無法轉動,或只有一端可動;
鋼筋籠、地下連續墻鋼筋籠的分段對接;
施工縫、后澆帶位置,一側鋼筋已固定在混凝土中;
梁柱節點、剪力墻暗柱等配筋密集、無旋轉空間處;
端部帶彎鉤且彎鉤方向影響錨固的鋼筋;
有一定抗震設防要求的地區,希望提高節點連接可靠性的部位。
不必用正反絲的情形:
常規梁板構造筋、同徑鋼筋對接,且鋼筋可自由旋轉——用標準型直螺紋套筒更經濟;
兩根鋼筋直徑不同——優先考慮變徑套筒,若同時存在"不可轉動",可選正反絲變徑復合型式;
現場禁用明火且完全不具備車絲條件——這時更適用軸向冷擠壓套筒一類的無螺紋方案。
邊界提醒:正反絲套筒的前提是鋼筋端頭必須提前加工螺紋,現場需要配備滾絲機設備和專業操作人員。它并不會降低對絲頭加工質量的要求——恰恰相反,因為兩端螺紋旋向不同,絲頭加工須嚴格區分正絲端與反絲端,加工順序出錯只能用加長料重新加工。此外,接頭質量再好的套筒也不能提高鋼筋母材本身的強度,接頭合格的前提是鋼筋合格。
市場上常見的幾個誤傳
誤傳一:正反絲套筒比標準套筒強度高。接頭強度反映的是套筒、絲頭加工與安裝質量的綜合結果,不是由螺紋旋向決定的。同樣工藝、同樣材質的正反絲與標準型套筒,只要都達到 Ⅰ 級接頭標準,力學性能指標要求是一致的。正反絲解決的是"能不能裝上去",不是"強度夠不夠"。
誤傳二:正反絲端可以隨便對調使用。不可以。正絲端必須對正絲鋼筋,反絲端必須對反絲鋼筋。裝配時若端頭搞混,會出現"越轉越松"或兩端旋入不同步,屬于返工項。
常見問題問答
問:正反絲套筒連接到位后,怎么直觀判斷裝對了?答:主要看兩端外露螺紋。連接到位后,兩根鋼筋應在套筒正中位置對頂,套筒兩端外露的螺紋圈數應當相等。按現場通行做法,單側外露螺紋不宜超過 2P(P 為螺距)。若一端外露明顯多于另一端,說明兩端未同步旋入,需要退出一部分重新調試。
問:正反絲套筒連接時發現旋不進去,一般是哪里的問題?答:常見原因有三類。一是絲頭加工問題,比如有效螺紋長度不足、絲頭端面不平、螺紋被磕碰變形;二是端頭配對錯誤,正絲對到反絲端;三是軸線偏差過大,兩鋼筋不同軸導致螺紋副別勁。排查順序建議先核對端頭標記,再檢查絲頭有效螺紋長度和外露圈數,最后校核同軸度。
問:正反絲套筒可以用于不同直徑的鋼筋連接嗎?答:可以,但需要選擇正反絲變徑復合型式。變徑量不宜過大,行業通行做法是不超過三個鋼筋規格等級;擰緊力矩按較小直徑鋼筋對應的標準值取用,避免因按大直徑取值而過擰。
正反絲套筒的價值不在"更強",而在"能用"。它把一個大類工藝從"要求鋼筋能轉"這個前提里解放出來,讓鋼筋籠對接、后澆帶、密集節點這些現場必然遇到的工況有了可實施的連接方案。選型時記住一句話:先判斷鋼筋能不能轉動,再看直徑是否一致,最后核對接頭等級要求——這三步走完,套筒類型基本就定了。
本文基于公開標準文本整理,僅供施工與設計配合參考,不替代設計文件、監理指令與質量監督要求。實際工程以經審查的設計文件、現行有效規范及產品技術參數表為準。若文中數據與最新官方口徑不一致,以官方口徑為準。