鋼筋端頭為什么不能削細?從剝肋到鐓粗看工藝變化
鋼筋端頭為什么不能削細?從剝肋滾軋到鐓粗直螺紋套筒看工藝變化
關鍵詞:鐓粗直螺紋套筒、剝肋滾軋直螺紋、直螺紋套筒、鋼筋套筒、鋼筋套筒等強連接、鋼筋套筒工藝檢驗
鋼筋機械連接工藝這些年有一個明顯變化:從"把鋼筋削細再加工"轉向"把鋼筋加粗再加工"。
這個轉變不是鋼筋套筒廠家推新產品推出來的,而是被一個物理事實逼出來的——鋼筋只要被削細,接頭位置就可能成為整根鋼筋上最脆弱的地方。
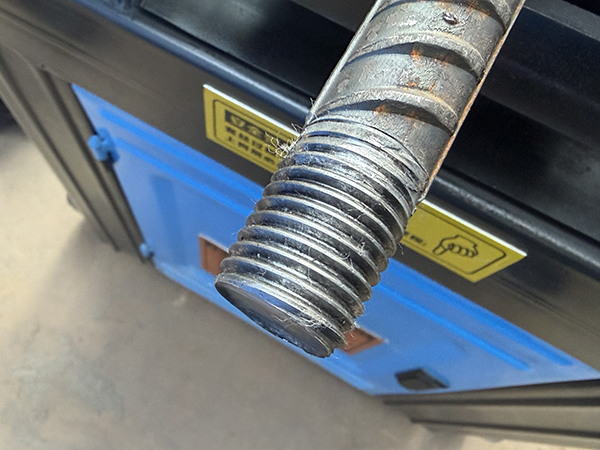
理解這個變化,比記住工藝流程更重要。因為選工藝、看圖紙、判斷施工方案時,用的都是這個邏輯。
一、先看清楚一件事:接頭不該是最弱的地方
一根鋼筋受力的時候,哪個位置最先出問題?
答案是截面積最小的位置。鋼材的承載能力跟截面積成正比,哪里細,哪里先到極限。
正常的鋼筋,全長的截面積是均勻的,最細的地方是橫肋的根部,那是軋制工藝決定的,誤差可控。
現在想象一下接頭。如果接頭位置的截面積小于鋼筋其他地方,那么整根鋼筋的承載上限就被這個接頭鎖死了。鋼筋本身再強也沒用,因為拉斷一定發生在接頭處。
這就是"等強連接"這個概念要解決的問題:接頭位置的承載能力,不能低于鋼筋母材。
二、剝肋滾軋是怎么走的
早期的剝肋滾軋直螺紋,思路是先把鋼筋端部的橫肋剝掉,把表面削到接近基圓的直徑,然后再在這個表面上滾壓出螺紋。
滾壓工藝會把材料擠起來一點,螺紋的外徑比剝肋后的直徑大。但有個關鍵位置要盯住:螺紋齒槽的底部,也就是螺紋最細的地方。
螺紋齒槽的小徑如果小于鋼筋的公稱直徑,那么接頭位置就比鋼筋母材細。有技術資料提到,部分規格鋼筋剝肋滾軋后,齒槽小徑會明顯小于母材直徑,截面削弱幅度不可忽視。
截面削弱帶來的后果是,接頭成了鋼筋上的"瓶頸"。所以傳統剝肋滾軋工藝才容易出現絲頭長度不足、連接端面不平、連接強度不足這類質量通病——歸根到底,是工藝路徑本身讓接頭處于劣勢。
三、鐓粗換了個方向
鐓粗直螺紋的做法反過來:先不削,先加粗。
用專用鐓粗機把鋼筋端頭擠壓變粗,直徑一般增大 4 到 6 毫米。然后在變粗的端頭上加工螺紋。
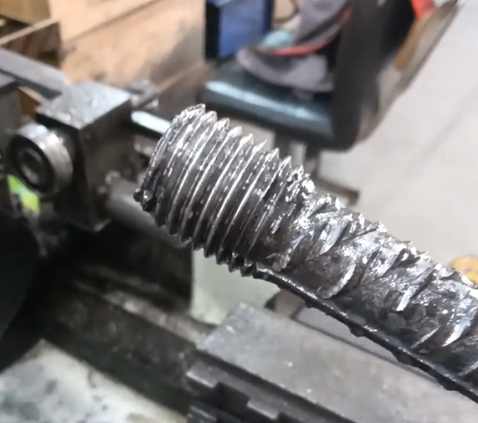
這樣處理之后,螺紋齒槽的小徑不小于鋼筋母材的直徑,切削后的凈截面仍然大于鋼筋原截面。接頭位置不再是鋼筋上最細的地方,鋼筋能承受多大力,接頭就能承受多大力。
這就是鐓粗工藝的技術邏輯:不靠套筒有多強,靠接頭位置的截面不輸給母材。
四、這個變化對現場意味著什么
第一,鐓粗環節的容錯率極低。鐓粗頭出現與鋼筋軸線垂直的橫向裂縫,必須割除重新下料;鐓粗頭與軸線夾角超過 4 度,說明偏心,加工出來的螺紋是歪的。已經鐓過的端頭不允許二次鐓粗,只能切掉重來。
第二,下料環節的精度要求提高了。鋼筋端面必須平整且與軸線垂直,端部彎曲的要先調直。所以鐓粗工藝通常要求用砂輪切割機下料,而不是普通切斷機。
第三,工藝檢驗成了硬門檻。正式加工前要用同批鋼筋、同一套設備加工不少于 3 個試件做單向拉伸試驗。這不是走形式,是驗證鐓粗壓力、鋼筋材質、套絲設備這三者能不能配到一起。
五、一句話總結這個變化
剝肋和鐓粗的差別,表面看是"先削還是先加"的操作順序不同,實際是兩種思路:
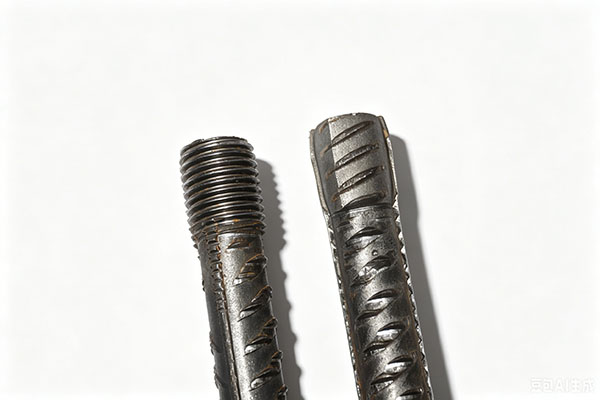
一種是把鋼筋削到能加工螺紋的尺寸,接頭位置承擔截面削弱的代價;另一種是把鋼筋加粗到能加工螺紋的尺寸,接頭位置不承擔代價。
前者工序少、設備簡單,后者工序多一道、設備要求高。選哪個,取決于設計對連接性能的要求和鋼筋的實際條件。
常見問答
問:剝肋滾軋做出來的接頭一定不合格嗎?
不是。剝肋滾軋通過嚴格控制剝肋量和滾壓精度,同樣可以做出符合標準的接頭。問題不在工藝本身,而在過程控制是否到位。鐓粗的優勢在于從原理上避免了截面削弱,性能更穩定。
問:螺紋齒槽小徑為什么這么重要?
因為那是接頭位置最細的地方,決定接頭能承受多大的拉力。小徑小于鋼筋公稱直徑,接頭就比母材弱,會成為整根鋼筋的承載瓶頸。
問:鐓粗后直徑增大了,鋼筋會不會變脆?
冷鐓粗在常溫下靠塑性變形完成,不改變鋼筋的組織狀態。但對鋼筋的延性有要求,延性低的鋼筋冷鐓時容易出現鐓偏或脆斷,這也是選工藝前要看鋼筋材質的原因。
問:熱鐓粗既然能消除內應力,為什么國內不用?
主要是設備投入和能耗高,而且加熱會改變鐓粗段鋼筋的力學性能。綜合下來國內工程普遍采用冷鐓粗。
問:怎么判斷一個鋼筋接頭是否做到了等強?
看檢驗結果。JGJ 107-2016 的Ⅰ級接頭要求抗拉強度不小于被連接鋼筋抗拉強度標準值的 1.10 倍,并具備高延性和反復拉壓性能。是否達到,以單向拉伸等試驗數據為準,不能憑外觀判斷。