變徑鋼筋套筒驗收最容易翻車的五個點,第四個連老師傅都常錯
變徑鋼筋套筒、變徑接頭、國標鋼筋套筒、直螺紋接頭、變徑套筒驗收、鋼筋套筒驗收、鋼筋接頭擰緊力矩、鋼筋套筒外露螺紋、異徑鋼筋套筒
變徑鋼筋套筒的接頭質量問題,七成不出在鋼筋套筒本身,出在現場三個動作:擰緊力矩取錯檔、外露螺紋數沒控住、異徑連接順序擰反。這三個動作都不會在安裝當天暴露,要等拉伸試驗或結構受力才現形。其中擰緊力矩按大徑還是小徑取值,是異徑接頭專屬的坑,標準型接頭不存在這個問題,所以很多做慣了標準型的老手會踩。
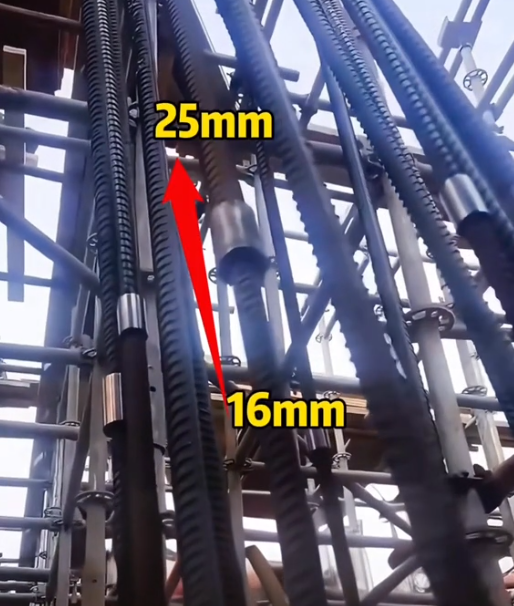
第一點:套筒標記看漏一位,整批貨可能配錯
按 JG/T 163-2013 第 4.3 條,直螺紋套筒的標記由四段組成,順序固定:名稱代號 + 型式代號 + 強度級別 + 公稱直徑。
變徑套筒的直徑段寫法特殊——用"小徑/大徑"表示,中間一個斜杠。例如:
BB4-25:剝肋滾軋、標準型、適配 HRB400、Φ25;DY5-20/25:鐓粗切削、異徑型、適配 HRB500、Φ20 變 Φ25。
代號對照:名稱位上,D 是鐓粗(切削)直螺紋,B 是剝肋滾軋,G 是直接滾軋,Z 是錐螺紋,J 是擠壓。型式位上,B 是標準型,Y 是異徑型,F 是正反絲型,K 是擴口型。強度位上,4 代表鋼筋屈服強度標準值 ≤400MPa,5 代表 500MPa。
現場排查動作:收貨時不要拆箱就往樓層搬。先掃一眼鋼印的型式位——該來 Y 的來了 B,就是發貨發錯;再看直徑段有沒有那個斜杠,沒有斜杠的就不是變徑套筒。這兩項對不上,整批退。
第二點:外露螺紋數,變徑接頭的判定比標準型更嚴
JGJ 107-2016 第 6.3.1 條規定,標準型、正反絲型、異徑型接頭安裝后,單側外露螺紋不宜超過 2 個螺距(2p)。
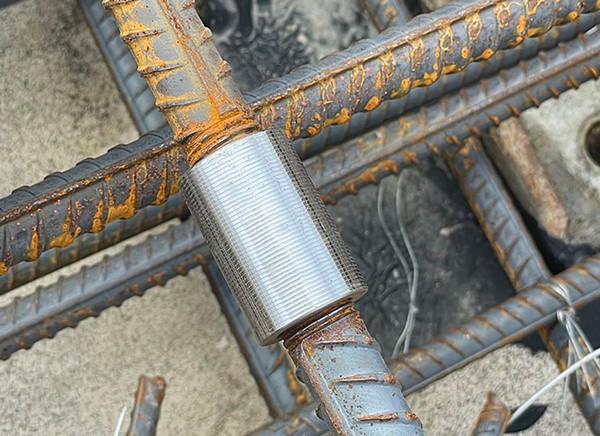
這條在標準型接頭上比較好判斷,因為兩端鋼筋同徑,套筒居中后兩邊露出的扣數應該基本一樣。變徑接頭不一樣:小端鋼筋細、絲頭直徑小,同樣擰到位的情況下,兩端外露的扣數本來就可能不對等。很多班組看到兩端不齊就拼命再擰,結果把已經到位的另一端擰過了。
正確判據:不看兩端是否對稱,看單側是否都 ≤2p,以及兩根鋼筋絲頭是否在套筒中央相互頂緊。變徑套筒的長度一般取大直徑規格的標準套筒長度,套筒中央位置有明確的對頂要求,頂不緊就會降低接頭剛度,影響疲勞性能。
第三點:異徑連接順序擰反,現場最常見的低級錯誤
異徑連接的正確順序是"先大后小":
先把套筒完整擰到大直徑鋼筋的絲頭上,擰緊到位;
再把小直徑鋼筋的絲頭擰進套筒另一頭;
確認兩端在套筒內頂緊后,用扳手鎖死。
反過來先擰小端,會出現兩個問題:一是小端絲頭細、牙型淺,先受力容易滑絲;二是套筒在大鋼筋上沒坐實,大鋼筋的力傳不到位。這個錯誤在異徑接頭上特別容易犯,因為現場習慣是"哪頭好擰先擰哪頭"。
自檢方法:擰完后用手指或塞尺觸碰大徑一側的套筒端面,如果大鋼筋絲頭沒有完全旋入、套筒端面還有明顯臺階,說明順序反了或沒擰到位。
第四點:擰緊力矩按小徑取,這一條錯得最多
先明確一個前提:這里說的是國標鋼筋套筒產品線的驗收口徑。國標與非標的差別不在螺紋好不好看,而在能否對得上規程表格里的量化指標——尤其是扭矩取值,非標套筒往往給不出可核對的依據。
JGJ 107-2016 表 6.3.1 給出的最小擰緊扭矩按鋼筋直徑分檔,規程對"不同直徑鋼筋連接時按較小直徑鋼筋的相應值取用"有明確表述。
套到變徑接頭上:Φ25 變 Φ22,扭矩按 Φ22 那一檔控制,不是按 Φ25 取。
為什么這條最容易錯?因為直覺上會覺得"接頭強度由粗鋼筋決定,扭矩當然按粗的來"。但套筒的塑性變形是由內螺紋的承載上限決定的,那個上限由小直徑鋼筋的絲頭決定。按大徑取值,力矩會超出小端絲頭的承受范圍,把螺紋牙撐變形——螺紋一旦塑性變形,外觀可能看不出來,但接頭的殘余變形指標就超了。
現場執行:
用經檢定的扭力扳手,不能用管鉗憑手感;
安裝用扳手和校核用扳手分開,校核用扳手每年至少校準一次;
少數項目設計文件或套筒廠家技術卡寫明按大徑取,這種情況下以書面參數為準——但必須留書面依據,不能口頭改。
扭矩檔位參考(JGJ 107-2016 表 6.3.1,直螺紋接頭安裝最小擰緊扭矩):
鋼筋直徑(mm) | ≤16 | 18~20 | 22~25 | 28~32 | 36~40 | 50 |
最小擰緊扭矩(N·m) | 100 | 200 | 260 | 320 | 360 | 460 |
第五點:驗收批劃分放寬,等于放棄質量追溯
異徑接頭和標準型一樣要現場取樣。同一施工條件下、采用同一批材料的同等級、同型式、同規格接頭,以 500 個為一個驗收批,不足 500 個也按一個驗收批,每批取 3 個試件做單向拉伸試驗。
常見的錯誤操作是:把"變徑套筒使用量少"當成放寬驗收批規模的理由。這是不成立的。
還有兩個配套動作容易被省掉:
絲頭自檢:各規格鋼筋絲頭的自檢數量不應少于 10%,檢驗合格率不應小于 95%,用通規和止規驗(通規能順利旋入并達到要求的擰入長度,止規旋入不能超過 3p);
接頭標記:擰緊后立即在套筒與鋼筋相對位置做油漆標記,防止漏擰,也便于后期追溯和抽檢復核。
變徑接頭驗收對照表
檢查項 | 合格判據 | 常見錯誤 |
套筒標記 | 四段齊全,直徑段含"小徑/大徑"斜杠 | 只看規格,漏看型式代號 Y |
擰緊順序 | 先大后小 | 哪頭好擰先擰哪頭 |
擰緊扭矩 | 按小直徑鋼筋檔位取值 | 按大直徑取值導致過擰 |
外露螺紋 | 單側 ≤2p,兩端絲頭頂緊 | 強求兩端外露扣數完全對稱 |
絲頭質量 | 自檢 ≥10%,合格率 ≥95% | 不加工自檢,直接安裝 |
取樣送檢 | 500 個一批,每批 3 件 | 因用量少而放寬驗收批 |
常見問題
Q1:變徑套筒進場,鋼筋套筒廠家說不用提供型式檢驗報告,是真的嗎?
部分屬實,需要分清。JGJ 107-2016 只對標準型直螺紋接頭強制要求型式檢驗,正反絲型、異徑型這類特殊套筒不在強制范圍內,原因是它們的核心傳力機制(螺紋嚙合)與標準型一致,力學性能可通過標準型報告推導。但進場質量把控不能因此放松——正確做法是要求鋼筋套筒供應商提供標準型同材質、同強度等級的有效型式檢驗報告作為性能依據,同時對異徑套筒本身做外觀與尺寸復測。型式檢驗報告有效期一般為 4 年,材料、工藝、規格有改動時需重新檢驗。
Q2:為什么我按規程的扭矩值擰,監理還是說不對?
先核對你用的扭矩表是不是直螺紋表。是否誤將錐螺紋接頭表直接當成直螺紋的扭矩表進行使用,錐螺紋的扭矩表是比直螺紋略低的,兩者容易混。變徑鋼筋套筒屬于直螺紋接頭,用表 6.3.1。第二,核對是不是按了小徑取值。第三,確認扭力扳手在校準有效期內。
本文基于公開標準文本與行業公開資料整理,僅供施工、驗收與采購決策參考,不替代設計文件、監理指令與質量監督要求。實際工程以經審查的設計文件、現行有效規范及產品技術參數表為準。若文中數據與最新官方口徑不一致,以官方口徑為準。