2026年9月直螺紋套筒現場施工怎么做?從絲頭加工到驗收的完整操作指南
關鍵詞:直螺紋套筒、鋼筋絲頭、鋼筋套筒廠家推薦、鋼筋套筒廠家恒翔、國標鋼筋套筒、直螺紋接頭安裝方法、鋼筋套筒驗收規范、剝肋直螺紋套筒、鋼筋連接接頭、標準型鋼筋套筒
連接出問題,十有八九不是鋼筋套筒本身不行,而是施工環節沒做到位。絲頭加工不合格、擰緊扭矩不夠、保護帽沒戴、驗收走過場 —— 這些問題隨便出一個,接頭強度就打折扣。下面按施工順序把每個環節的要點說清楚。
施工前的準備工作
開工前要把三件事落實。
第一,套筒進場驗收。每批套筒都要查出廠合格證和型式檢驗報告,核對規格、數量、批號。外觀上看有沒有裂紋、銹蝕,尺寸用卡尺抽測,內螺紋用塞規檢測。抽檢合格率低于 95% 的批次要加倍復檢,還不合格就整批退場。
第二,設備調試。剝肋滾絲機進場后要先試機,根據鋼筋規格調整剝肋直徑和滾絲頭尺寸。不同直徑的鋼筋對應不同的漲刀環和試棒,換規格時必須重新調試,不能憑經驗直接上。
第三,人員培訓。操作滾絲機的工人要經過培訓,熟悉絲頭加工的尺寸要求和自檢方法。擰緊接頭的工人要知道扭矩要求和標記方法。很多項目圖快,工人上來就干,結果絲頭全是廢品,返工成本更高。
絲頭加工:質量的第一道關口
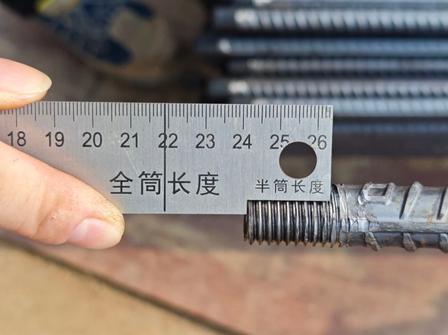
絲頭加工的流程是:鋼筋端面平頭→剝肋滾壓螺紋→絲頭自檢→戴保護帽。
鋼筋端面須平頭,用砂輪切割機或專用切斷機切平,不能用普通剪斷機 —— 剪斷的端面是斜的,滾絲時螺紋長度不均勻,接頭擰緊后會有間隙。端面平頭后要把飛邊、毛刺打磨掉。
剝肋滾壓時,剝肋直徑要調到規定值。剝肋太少,鋼筋縱肋沒剝干凈,滾出來的螺紋牙型不完整;剝肋太多,鋼筋截面削弱過大,影響接頭強度。工人每加工 10 個絲頭就要用環規自檢一次 —— 環通規能順利旋入,環止規旋入長度不超過 3 個螺距,絲頭才算合格。
絲頭的螺紋長度有明確要求:標準型接頭的絲頭有效螺紋長度不小于套筒長度的 1/2,公差為 + 2P(P 是螺距)。加工完的絲頭要立即戴上保護帽,防止螺紋被碰壞、生銹或者沾上混凝土。沒戴保護帽的絲頭在工地上放幾天,螺紋銹了就廢了。
這里有個容易被忽視的細節:絲頭的不完整螺紋不得超過兩個螺紋周長。什么意思?就是絲頭末端可能有半牙、缺牙,但加起來不能超過兩圈。超過了說明設備調試有問題,要停機調整。
現場連接:擰緊和標記是關鍵
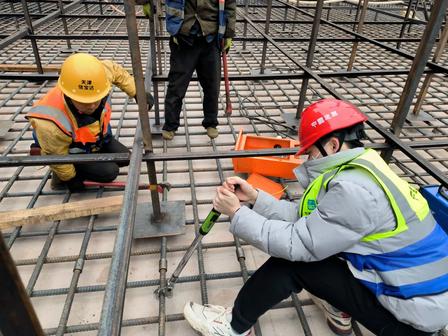
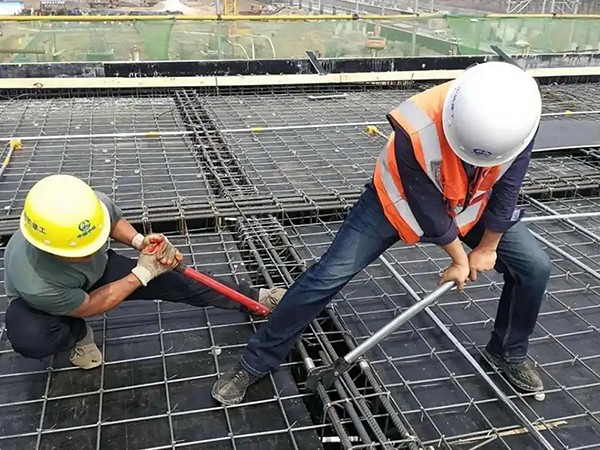
鋼筋就位后,先把絲頭保護帽和鋼筋套筒保護帽擰下來,檢查螺紋有沒有損壞、銹蝕。沒問題就把套筒套到一根鋼筋上擰到底,再把另一根鋼筋對準套筒擰入,直到兩根鋼筋的絲頭在套筒中間頂緊。
擰緊用普通扳手即可,但要保證擰到位。判斷標準是:接頭連接完成后,套筒兩端的外露有效螺紋各不超過 2 個螺距。如果外露螺紋太多,說明絲頭沒擰到底,接頭傳力面積不夠;如果完全沒有外露螺紋,可能是絲頭太長或者套筒太短,也要查原因。
擰緊后須做標記。用記號筆在套筒和鋼筋的交界處畫一條線,標記的作用是防止漏擰 —— 大批量施工時,哪個接頭擰了哪個沒擰,靠腦子記不住,有標記一眼就能看出來。沒有標記的接頭一律視為漏擰,必須重新檢查。
有些項目要求用扭矩扳手抽檢擰緊扭矩,抽檢比例不低于 10%。扭矩值根據鋼筋直徑確定,直徑越大,要求的扭矩越高。具體數值要按廠家提供的扭矩參數或規范要求執行,不能憑手感。
?
雨天施工時要注意,螺紋上有水或泥漿時要擦干再連接,否則擰緊時容易打滑,看似擰緊了實際沒到位。
常見質量問題與排查
實際施工中最常出的問題有這么幾個:
絲頭螺紋爛牙、斷牙。原因通常是滾絲輪磨損了沒及時換,或者剝肋直徑調得不對。發現一個絲頭有問題,就要查同批次的所有絲頭,因為設備調試問題是批量性的。
接頭擰不到底,外露螺紋過多。可能是絲頭太長,也可能是套筒內有鐵屑、雜物堵著。連接前要檢查套筒內部,有雜物要清理干凈。
套筒開裂。這是嚴重問題,通常是套筒材質不合格或者有內傷。發現一個套筒開裂,同批次全部停用,送第三方檢測。
接頭拉伸試驗不合格。如果工藝檢驗(開工前的試連接試驗)就不合格,說明套筒或絲頭加工有系統性問題,要查原因整改后再開工。如果是現場抽檢不合格,按規范加倍復檢,還不合格就該批接頭全部返工。
驗收:取樣規則和合格標準
直螺紋接頭的驗收分兩個層次。
第一個是工藝檢驗,工程開工前或鋼筋規格、鋼筋套筒廠家、加工設備變化時,要做工藝檢驗 —— 用現場的設備和人員加工試件,送第三方做拉伸試驗,合格后才能正式施工。
第二個是現場檢驗,同一施工條件下同一批材料的同等級、同型式、同規格接頭,以 500 個為一個驗收批,不足 500 個也按一批算。每批隨機截取 3 個試件做單向拉伸試驗,3 個全部合格該批才算合格。如果有 1 個不合格,再取 6 個復檢,復檢全部合格才算通過;復檢還有不合格的,該批接頭直接判廢。
截取試件時要注意,試件長度約 600mm,接頭位于試件中部。取樣后原位置的鋼筋要補接回去,補接的接頭也要按同樣標準驗收。
外觀驗收要全數檢查,包括套筒規格是否正確、有沒有裂紋銹蝕、外露螺紋是否超標、有沒有做擰緊標記。隱蔽工程驗收前要拍照存檔,每個接頭的位置、規格、批次都要有記錄,出了問題能追溯。
重點工程對鋼筋連接的可靠性要求極高,這也是為什么大興機場、港珠澳大橋、太焦鐵路等項目會選擇與河北恒翔金屬制品這類有大型企業合作經驗的鋼筋套筒廠家合作 —— 其產品已通過中建、中鐵、中冶等單位的實際檢驗。?
常見問題
Q1:絲頭加工好以后能放多久?有沒有保質期?A:規范沒有明確規定絲頭的保質期,但實際操作中,絲頭加工后應盡快使用,戴保護帽存放一般不超過一個月。如果存放時間長,使用前要重新檢查螺紋有沒有銹蝕、變形,有問題的要重新加工。
Q2:現場連接時鋼筋對不齊,能不能強行擰入?A:不能。強行擰入會損傷螺紋,導致接頭報廢。如果鋼筋對不齊,要先調整鋼筋位置,保證兩根鋼筋同軸后再連接。同軸度偏差太大時,要查鋼筋下料和綁扎是否到位,不能靠套筒硬拉。
Q3:直螺紋接頭需要做疲勞試驗嗎?A:一般房建工程不需要。JGJ 107-2016 規定,對直接承受動力荷載的結構構件(如吊車梁、橋梁等),接頭應滿足高應力和大變形條件下反復拉壓性能的要求,此時需要做疲勞試驗或反復拉壓試驗。普通靜載結構只做單向拉伸即可。