鋼筋套筒廠家恒翔:T63 高強套筒鋼筋連接的 4 個現場通病,每一個都可能讓接頭不合格
T63 高強套筒的出廠性能達標,不等于工程中的接頭就合格。從鋼筋套筒出廠到接頭最終通過驗收,中間要經過絲頭加工、現場存放、套筒旋合、質量檢驗等多個環節,任何一個環節出問題,都可能導致接頭性能不達標。
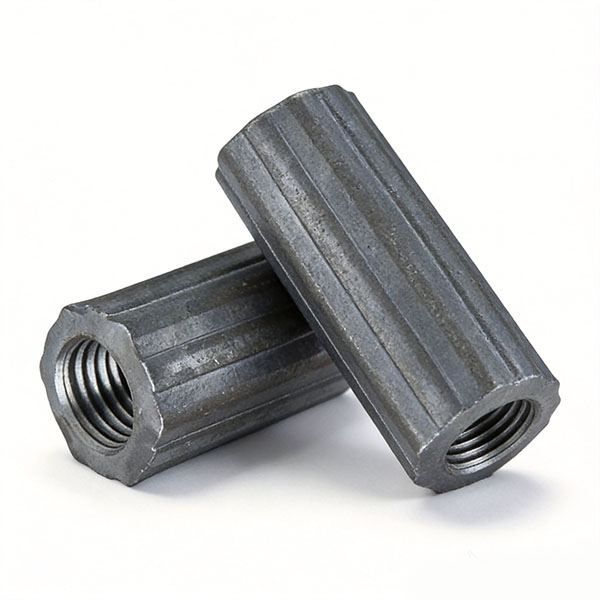
T63 接頭因為應力水平高,對施工缺陷的容忍度比普通接頭更低。普通接頭上可能不是問題的小缺陷,在 T63 接頭上就可能導致不合格。這篇文章梳理 T63 高強鋼筋連接現場最常見的 4 個通病,以及對應的防治措施。
通病一:絲頭加工質量不合格
鋼筋絲頭是接頭的基礎,絲頭質量不合格,后面再怎么擰都沒用。T63 高強套筒接頭的絲頭加工,比普通接頭更容易出問題,因為 T63 鋼筋強度高,對刀具和加工參數的要求更高。
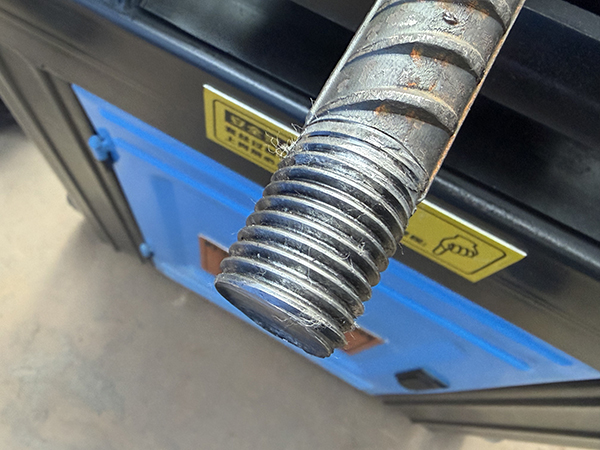
常見表現:
絲頭長度不足或過長,導致套筒旋合后咬合牙數不夠或外露絲扣超標
牙形不完整,出現掉牙、牙尖扁平、螺紋大小頭
絲頭表面粗糙,有毛刺、劃傷
絲頭端面不平整,鋼筋切割時出現馬蹄形端面
絲頭銹蝕或被泥漿污染
原因分析:
刀具磨損未及時更換。T63 鋼筋強度高,滾軋絲頭時刀具磨損比普通鋼筋快,如果仍按普通鋼筋的更換周期來換刀,后期加工的絲頭質量就會下降
鋼筋端面切割不平整。切割時砂輪片磨損或操作不當,導致端面傾斜,滾軋出的絲頭同軸度差
滾軋參數設置不當。剝肋深度、滾軋壓力、進給速度等參數未針對 T63 鋼筋調整,仍沿用普通鋼筋的參數
絲頭加工后未及時戴保護帽,在現場存放和搬運過程中被污染或損壞
防治措施:
建立刀具磨損檢查制度。T63 鋼筋的絲頭加工,刀具更換周期要比普通鋼筋縮短,建議每加工一定數量的絲頭后用環規檢查絲頭精度,發現不合格立即換刀
鋼筋端面切割后要檢查平整度,馬蹄形端面必須切掉重切,不能直接滾軋絲頭
針對 T63 鋼筋調整滾軋參數,剝肋深度和滾軋壓力要適當加大,確保牙形飽滿
絲頭加工后立即戴上保護帽,防止螺紋被污染和損壞
用環規和塞規對絲頭進行逐根檢查,不合格的絲頭切掉重新加工,不能湊合使用
通病二:套筒旋合質量不合格
絲頭合格了,套筒旋合這一步也容易出問題。T63 套筒的旋合要求比普通套筒嚴,因為螺紋配合精度要求更高,扭矩值也更大。
常見表現:
扭矩不足,套筒未完全旋合到位
假擰緊,螺紋未完全咬合但手感很緊,工人誤以為已擰緊
外露絲扣超標,套筒旋合后絲頭外露超過規范允許范圍
套筒與鋼筋不同軸,出現歪擰、別勁
原因分析:
扭矩扳手未定期校準,顯示扭矩值與實際值偏差大
操作工人憑手感擰緊,不使用扭矩扳手,或使用了扭矩扳手但未按規定的扭矩值執行
螺紋內有異物(鐵銹、泥漿、毛刺),導致套筒旋合阻力大,未完全咬合就感覺很緊
絲頭和套筒規格不匹配,或絲頭加工質量不合格導致旋合困難
防治措施:
扭矩扳手須定期校準,校準周期一般不超過半年,使用頻繁的要縮短周期。校準記錄要留存備查
嚴格按標準的扭矩參數執行,不同規格的 T63 套筒扭矩值不同,不能混用。
套筒旋合前檢查螺紋內是否有異物,有異物要清理干凈。絲頭要戴保護帽,旋合時才取下
套筒旋合后檢查外露絲扣,T63 接頭的外露絲扣應控制在規范允許范圍內,一般不超過 2 個完整牙
連接完成后做好標識,標明已連接和已檢驗,避免漏擰和重復檢驗
通病三:現場檢驗不規范
T63 接頭的現場檢驗是最后一道關口,但這道關口在實際施工中經常被簡化或走形式。
常見表現:
抽檢批次劃分錯誤,把多個批次合并為一個批次抽檢,導致不合格批次漏檢
抽檢數量不足,未按規范要求的數量抽樣
檢驗記錄不完整,缺少批次號、規格、試驗日期、試驗結果、破壞形態等關鍵信息
原因分析:
施工和監理人員對 T63 接頭的檢驗要求理解不到位,仍按普通接頭的檢驗標準執行
趕工期,檢驗流程被壓縮,甚至出現先施工后補檢驗的情況
檢驗人員專業能力不足,不會操作拉力試驗機,不會判斷破壞形態
第三方檢測機構管理不規范,出具的報告信息不全
防治措施:
檢驗計劃前置。施工前編制 T63 接頭的檢驗計劃,明確批次劃分規則、抽檢數量、試驗項目、合格判據,報監理審批后嚴格執行
嚴格按批次劃分。同一施工條件下采用同一批材料的同等級、同型式、同規格接頭,以 500 個為一個驗收批,不足 500 個也作為一個驗收批。不能把不同批次混在一起抽檢
檢驗記錄要完整,每批次的檢驗報告都要包含:批次號、規格、數量、抽樣數量、試驗結果(抗拉強度值)、破壞形態(必須注明是鋼筋斷裂還是套筒破壞)、試驗日期、試驗人員和見證人員簽字
通病四:材料存放和保護不當
這個問題最容易被忽視,但對 T63 接頭質量的影響不小。
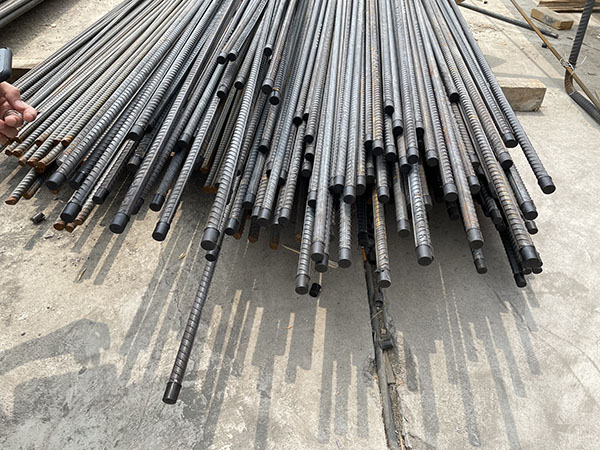
常見表現:
套筒存放環境潮濕,套筒表面生銹,螺紋內有銹跡
不同規格的套筒混放,使用時拿錯規格
絲頭保護帽脫落或未戴,絲頭被泥漿、灰塵污染
套筒和絲頭在搬運過程中被磕碰,螺紋變形
已加工絲頭的鋼筋堆放時未墊高,絲頭直接接觸地面
原因分析:
現場材料管理混亂,未按規格分類存放,未做防潮措施
施工人員保護意識不強,認為套筒是鋼鐵件不怕磕碰
現場環境差,泥漿、灰塵多,保護措施不到位
工期緊張,材料進場后直接堆放在現場,未入庫存放
防治措施:
套筒按規格分類存放,做好標識,存放環境要干燥通風,必要時墊高防潮
套筒進場后檢查外觀和螺紋質量,有銹蝕、變形的要隔離處理
絲頭加工后立即戴保護帽,搬運和堆放過程中注意保護,防止保護帽脫落
已加工絲頭的鋼筋堆放時要墊高,絲頭端不要直接接觸地面
使用前再次檢查套筒和絲頭,有銹蝕、污染、變形的要處理或更換,不能直接使用
總結:T63 接頭的質量控制在現場
T63 高強鋼筋套筒連接的質量,不是靠鋼筋套筒廠家把套筒做好就萬事大吉了。絲頭加工、套筒旋合、現場檢驗、材料存放,每一個環節都直接影響最終的接頭質量。T63 接頭因為應力水平高,對這些環節的缺陷容忍度更低,普通接頭上能湊合的小問題,在 T63 接頭上就可能導致不合格。
施工單位要做的,不是把 T63鋼筋套筒當成普通接頭來做,而是要針對 T63 的特點,在每一個環節都提高標準。刀具更換周期要縮短,扭矩扳手要校準,檢驗要嚴格按批次執行,材料存放要分類防潮。這些措施看起來增加了成本和工作量,但和接頭不合格后的返工成本、工期損失、安全風險相比,是值得的。
#T63 鋼筋套筒 #現場施工 #絲頭加工 #扭矩檢驗 #通病防治 #I 級接頭 #質量驗收 #HRB630 #高強鋼筋連接 #鋼筋套筒廠家恒翔#