河北恒翔廠家:T63鋼筋套筒源頭直供優勢揭秘:原材料、生產、檢測報告全流程可追溯
采購T63鋼筋套筒時,中間商報價參差不齊,檢測報告真假難辨,供貨周期也無法保障。這些問題可能在于供應鏈層級過多。直接對接鋼筋套筒廠家,從原材料進廠到成品出廠的每個環節都可查可追,是降低采購風險的有效方式。
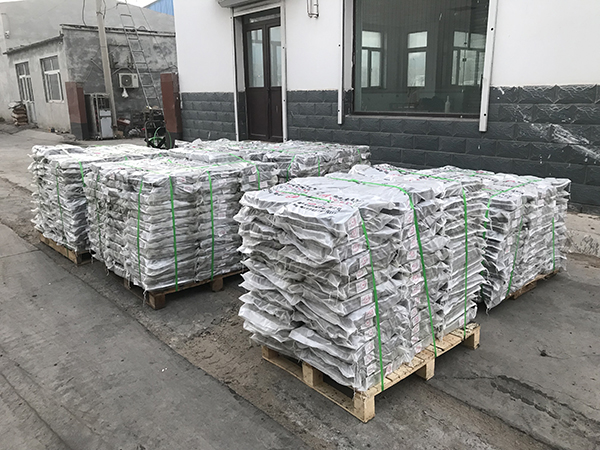
一、原材料:每一批鋼材都有身份檔案
T63高強套筒的承載能力取決于原材料品質。符合標準要求的套筒通常采用45號鋼制造,屈服強度不低于630MPa,抗拉強度不低于790MPa。
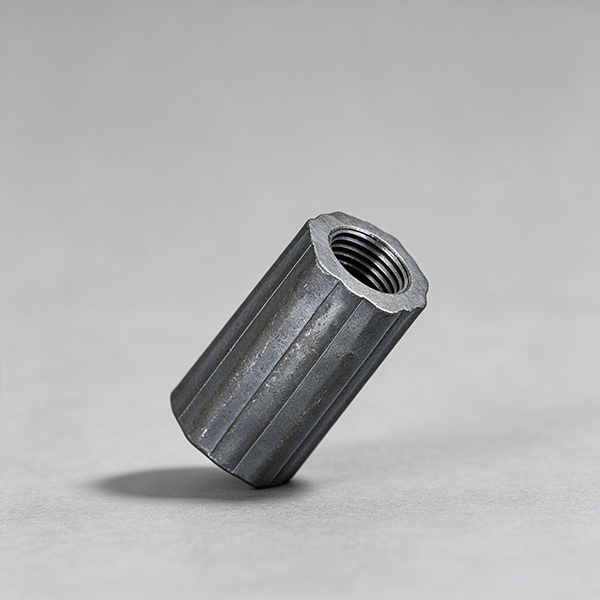
源頭套筒廠家在鋼材入廠時執行兩道檢驗:第一道核對鋼廠出具的質量證明書,確認化學成分和力學性能數據;第二道進行入廠復檢,抽樣檢測碳、錳、硫、磷等元素含量及拉伸性能。兩道檢驗全部通過后,鋼材才能進入生產區。每批鋼材的爐批號、檢驗日期、檢測人員、合格結論錄入臺賬,形成可追溯的原材料檔案。
二、生產環節:三道質檢查找質量漏洞
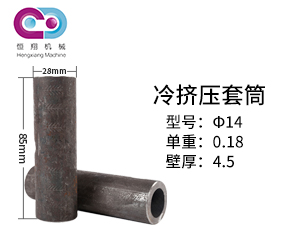
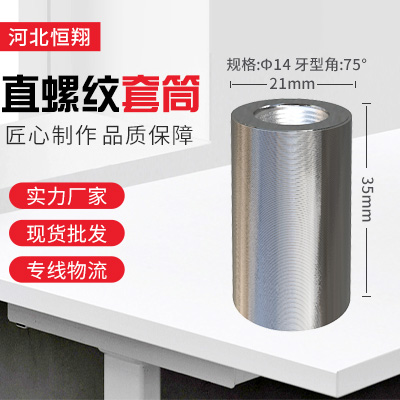
T63鋼筋套筒的生產流程包括下料、車內孔、攻螺紋、倒角、退火、表面處理等工序。源頭廠家在每個關鍵節點設置質檢關卡:
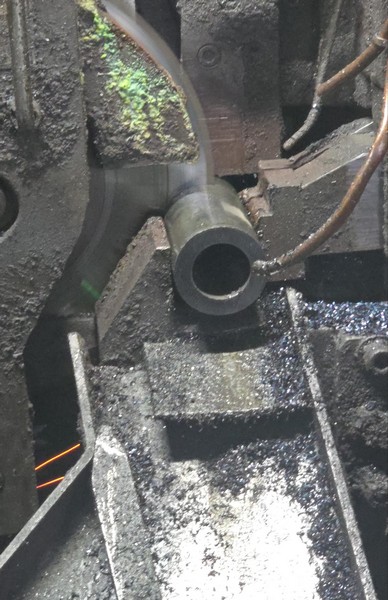
首件檢驗:每班開機后,操作工加工出第一件套筒,質檢員測量外徑、壁厚、螺紋精度、長度等尺寸,全部合格后方可批量生產。
工序巡檢:生產過程中,質檢員按固定頻次抽檢在制品,重點監控螺紋中徑、螺距、牙型角等參數。發現偏差立即停機調整,防止批量不合格。
成品全檢:套筒下線后,進行外觀檢查和通止規檢驗,剔除毛刺、裂紋、螺紋缺陷品。合格品按批次裝箱,箱外標注規格、數量、生產日期、批次號。
退火是提升套筒韌性的核心工序。通過控制加熱溫度和保溫時間,消除冷加工產生的內應力。部分鋼筋套筒廠家采用兩次退火工藝,進一步降低微裂紋風險,延長套筒疲勞壽命。
三、檢測報告:第三方背書+批次對應
工程驗收時,T63高強套筒須隨貨提供以下資料:出廠合格證、原材料質量證明書、第三方檢測報告、生產批次追溯單。缺少任何一項,都可能影響驗收進度。
源頭廠家與第三方檢測機構合作,定期送檢成品。檢測項目覆蓋抗拉強度、殘余變形、高應力反復拉壓、大變形反復拉壓等關鍵指標,依據JGJ107《鋼筋機械連接技術規程》執行。檢測報告編號可在檢測機構官網查詢,杜絕偽造。
每份檢測報告對應明確的生產批次。施工現場發現質量問題時,憑鋼筋套筒上的批次號即可調取該批次的原材料記錄、生產參數、檢驗數據,快速定位原因。
四、源頭直供的實際價值
縮短供貨周期:鋼筋套筒廠家直接排產,常規規格現貨直發,緊急訂單可優先調度。省去中間商調貨、轉運時間,物流直達工地。
保證批次一致性:同一批次套筒由同一爐鋼材、同一臺設備、同一班組生產,力學性能波動小。中間商混批銷售的情況在源頭直供模式下不會發生。
降低綜合成本:減少中間加價環節,報價透明。廠家可根據工程用量提供合理采購方案,避免過量囤貨或斷供。
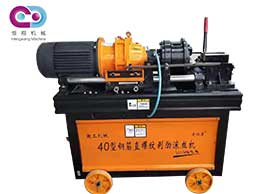
配套技術服務:源頭套筒廠家配備技術人員,提供套筒選型建議、鋼筋剝肋滾絲參數指導、現場連接工藝培訓,幫助施工班組規范操作。
五、選型建議
選擇T63鋼筋套筒供應商時,重點核實四項內容:是否具備固定生產場地和加工設備;原材料臺賬是否完整;第三方檢測報告是否可查詢;供貨合同是否明確批次追溯條款。四項齊備,基本可判定為可靠的源頭廠家。
T63鋼筋套筒的質量不是單一環節決定的,而是原材料、工藝、檢測共同作用的結果。全流程可追溯的源頭直供模式,把每個環節攤在陽光下,讓采購方買得明白、用得放心。
#T63鋼筋套筒 #T63高強套筒 #鋼筋套筒廠家 #鋼筋機械連接 #套筒檢測報告 #源頭直供 #建筑工程材料 #HRB630套筒 #JGJ107標準 #套筒質量追溯